




Pierwszy detal decyduje o całej serii. Jak sprawdzić ustawienia maszyny przed rozpoczęciem produkcji?
Jedna źle dobrana nastawa może oznaczać nie jeden wadliwy element, ale kilkadziesiąt takich samych błędów. Dlatego przed uruchomieniem serii warto zatrzymać się przy pierwszej sztuce — zmierzyć ją, ocenić i dopiero wtedy dać zielone światło produkcji.
Wyobraź sobie typowy poranek w zakładzie. Na stanowisko trafia nowy rysunek, operator przygotowuje program, mocuje materiał i uruchamia maszynę. Pierwszy detal wygląda dobrze, więc od razu rusza produkcja kolejnych sztuk. Dopiero podczas montażu okazuje się, że otwory są przesunięte, kąt gięcia jest nieprawidłowy albo cylinder ma nieco inną średnicę niż w dokumentacji.
Problem nie zawsze leży w maszynie. Czasem wystarczy inna partia materiału, nieaktualny program, niewłaściwe narzędzie albo pomiar wykonany w złym miejscu. Właśnie dlatego kontrola pierwszej sztuki to jedna z najprostszych metod ograniczania strat przy produkcji jednostkowej i seryjnej.
Dlaczego warto sprawdzać pierwszy detal?
Gdy obrabiamy jeden element, błąd zwykle oznacza poprawkę albo wykonanie części od nowa. Przy serii 30, 100 czy 500 sztuk ta sama pomyłka może powtarzać się automatycznie. Im później zostanie wykryta, tym więcej kosztują materiał, czas pracy oraz ponowne ustawienie stanowiska.
Kontrola pierwszego detalu nie musi oznaczać wielogodzinnej procedury. Najważniejsze jest porównanie gotowej sztuki z wymaganiami rysunku i upewnienie się, że wybrane ustawienia pozwolą wykonywać kolejne elementy powtarzalnie.
Co sprawdzić na konkretnej maszynie? Pięć przykładów z warsztatu
Nie istnieje jedna lista pomiarów dla każdej technologii. Na laserze będziemy szukać innych niezgodności niż na prasie krawędziowej czy elektrodrążarce. Oto praktyczne punkty kontrolne wraz z modelami dostępnymi w ofercie DIGIMA DC.
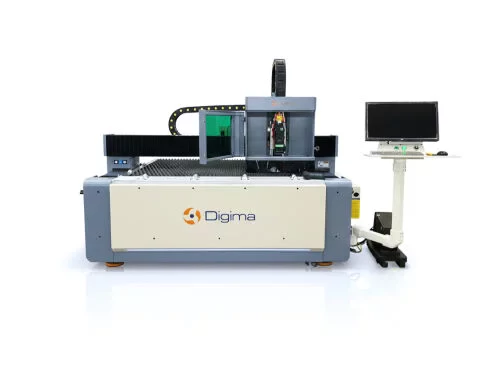
Laser fiber — geometria i jakość krawędzi
Po wycięciu pierwszej formatki sprawdź nie tylko jej wymiary, ale też otwory, szczeliny, narożniki i stan krawędzi. Zwróć uwagę na grat, ślady nadmiernego nagrzewania oraz to, czy materiał odpowiada ustawieniom programu.
- Porównaj szerokość i długość detalu z rysunkiem.
- Sprawdź rozmieszczenie otworów i wycięć.
- Zweryfikuj jakość krawędzi oraz ustawienia gazu i cięcia.
Przykładowa maszyna: laser fiber DIGIMA F1530 3 kW, 1500 × 3000 mm.
Prasa krawędziowa — kąt, promień i długość półki
Gięcie jest szczególnie wrażliwe na gatunek materiału, jego grubość oraz dobór stempla i matrycy. Dwie blachy o tej samej nominalnej grubości mogą zachowywać się inaczej podczas sprężynowania.
- Zmierz kąt po zwolnieniu nacisku.
- Sprawdź długości półek i promień gięcia.
- Oceń odkształcenia przy otworach i ślady narzędzi.
Przykładowa maszyna: prasa krawędziowa DIGIMA WCY-40T/1320.
Walcarka — średnica po zdjęciu detalu z rolek
Sam fakt, że arkusz udało się zwinąć, nie oznacza jeszcze, że cylinder ma odpowiedni wymiar. Materiał sprężynuje po odciążeniu, a końce blachy mogą pozostać bardziej płaskie niż pozostała część obwodu.
- Zmierz średnicę po uwolnieniu elementu z rolek.
- Sprawdź owalność i prostoliniowość krawędzi.
- Oceń odcinki proste oraz dopasowanie końców do łączenia.
Przykładowa maszyna: walcarka czterorolkowa DIGIMA W12-16×2000.
Tokarka — wymiar, bicie i powierzchnia
Przy wykonywaniu tulejek, osi lub dystansów liczą się nie tylko średnica i długość. Znaczenie mają także sposób zamocowania, ostrość narzędzia i jakość powierzchni, szczególnie gdy detal ma współpracować z inną częścią.
- Zmierz średnicę w kilku miejscach wzdłuż detalu.
- Sprawdź długość, czoła i ewentualne bicie.
- Oceń wykończenie powierzchni i stan krawędzi.
Przykładowa maszyna: mini tokarka DIGIMA DC TYTAN 350, 850 W.
Elektrodrążarka WEDM — kontur i zgodność wymiarowa
W cięciu elektroerozyjnym warto kontrolować szczególnie miejsca o wąskich szczelinach i skomplikowanej geometrii. Na wynik mogą wpływać m.in. prowadzenie drutu, kompensacja jego średnicy oraz warunki obróbki.
- Porównaj kontur i wymiary charakterystyczne z dokumentacją.
- Sprawdź narożniki, wąskie szczeliny i powierzchnię cięcia.
- Zweryfikuj ustawienie oraz zamocowanie obrabianego elementu.
Przykładowa maszyna: elektrodrążarka drutowa DIGIMA DK7740.
Jedna wspólna rzecz dla wszystkich technologii
Nie zatwierdzaj serii wyłącznie na podstawie oględzin. Dobierz narzędzia pomiarowe do tolerancji z rysunku i zanotuj wynik pomiaru pierwszej sztuki. Jeśli wynik jest poza wymaganiem, popraw ustawienia i wykonaj kolejną próbę.
Ważne: parametry katalogowe maszyny nie zastępują weryfikacji konkretnego detalu, materiału, narzędzia i technologii.
Karta pierwszego detalu — niewielki dokument, duża pomoc
W małym warsztacie często wszystko pozostaje w pamięci operatora. Problem pojawia się, gdy tę samą pracę trzeba powtórzyć po kilku tygodniach albo zlecenie przejmuje inna osoba. Krótka karta kontroli pomaga zachować informacje o udanych ustawieniach i uniknąć ponownego szukania przyczyny błędów.
Poniższą tabelę można potraktować jako punkt wyjścia do własnego formularza:
| Co zapisać? | Po co? | Przykład informacji |
|---|---|---|
| Numer detalu i rewizja rysunku | Żeby nie pomylić wersji dokumentacji | Numer zlecenia, data, wersja |
| Materiał i jego grubość lub gatunek | Żeby powtórzyć obróbkę na właściwym surowcu | Gatunek, grubość, partia |
| Maszyna, program i narzędzie | Żeby zidentyfikować konfigurację | Model, numer programu, zestaw narzędzi |
| Wymiary krytyczne i tolerancje | Żeby ocenić zgodność detalu | Wartość z rysunku i wynik pomiaru |
| Ustawienia wymagające zapisu | Żeby odtworzyć proces | Według instrukcji i technologii danego stanowiska |
| Decyzja i zatwierdzenie | Żeby było jasne, czy można rozpocząć serię | Akceptacja / korekta / ponowna próba |
Jak wdrożyć kontrolę pierwszej sztuki bez komplikowania pracy?
Nie trzeba od razu tworzyć rozbudowanego systemu. W większości warsztatów dobrym początkiem jest prosty, czytelny schemat obowiązujący przy każdym nowym zleceniu lub istotnej zmianie warunków obróbki.
- Sprawdź dokumentację. Potwierdź aktualny rysunek, materiał, wymagania i tolerancje.
- Przygotuj stanowisko. Zweryfikuj mocowanie, stan narzędzia i ustawienia zgodnie z instrukcją maszyny.
- Wykonaj sztukę próbną. Nie uruchamiaj od razu całej serii bez oceny pierwszego elementu.
- Zmierz i obejrzyj detal. Sprawdź cechy ważne dla funkcji oraz montażu części.
- Wprowadź korektę. Jeżeli trzeba, popraw proces i ponownie wykonaj próbę.
- Zatwierdź produkcję. Zapisz wynik, osobę zatwierdzającą i ważne ustawienia.
To podejście pozwala szybciej wychwycić problem, zanim zacznie się on powielać. Szczególnie dobrze sprawdza się przy produkcji mieszanej, gdy jednego dnia powstają tuleje, następnego gięte wsporniki, a później elementy z blachy wycinane laserem.
Pięć błędów, które najczęściej psują dobry początek serii
- Praca według nieaktualnego rysunku. Wymiary na maszynie mogą się zgadzać, a detal i tak nie pasuje do bieżącego projektu.
- Przeniesienie ustawień na inny materiał bez próby. Inny gatunek lub rzeczywista grubość mogą zmienić zachowanie materiału.
- Pomiar tylko jednego wymiaru. Poprawna długość nie oznacza jeszcze prawidłowego kąta, średnicy czy położenia otworów.
- Brak informacji o użytym narzędziu. Ten sam program z innym nożem, matrycą lub parametrami obróbki nie musi dać identycznego wyniku.
- Brak powrotu do kontroli w trakcie serii. Nawet poprawnie zatwierdzona pierwsza sztuka nie gwarantuje niezmienności procesu przez cały dzień.
Warto też pamiętać o bezpieczeństwie: kontrole i pomiary wykonuj zgodnie z instrukcją urządzenia, po bezpiecznym zatrzymaniu procesu i zabezpieczeniu stanowiska. Nigdy nie wkładaj rąk do strefy pracy tylko po to, by przyspieszyć pomiar.
Najczęstsze pytania
Czy pierwszą sztukę trzeba sprawdzać przy każdym uruchomieniu?
Zakres kontroli zależy od wymagań zlecenia, ryzyka i przyjętych procedur. Zdecydowanie warto ją przeprowadzać po zmianie programu, narzędzia, materiału lub ustawień, które mogą wpłynąć na wynik obróbki.
Czy nowoczesne CNC nie gwarantuje prawidłowego detalu?
Sterowanie pomaga w powtarzaniu zaprogramowanych ruchów, ale wynik zależy również od rzeczywistego materiału, mocowania, narzędzi, stanu maszyny i poprawności programu.
Co zrobić, gdy pierwszy detal jest poza tolerancją?
Nie rozpoczynaj serii. Ustal przyczynę odchyłki, skoryguj proces zgodnie z technologią i wykonaj kolejną sztukę do kontroli.
Od czego zacząć, jeśli warsztat nie ma jeszcze karty kontroli?
Od numeru rysunku, materiału, kilku wymiarów krytycznych, wyniku pomiaru oraz prostego pola „zatwierdzono / do poprawy”. Taki zapis jest lepszy niż brak informacji o tym, jak powstał pierwszy prawidłowy detal.