




- Strona główna
- Blog
- Walcowanie blach perforowanych – jak ograniczyć odkształcenia otworów?
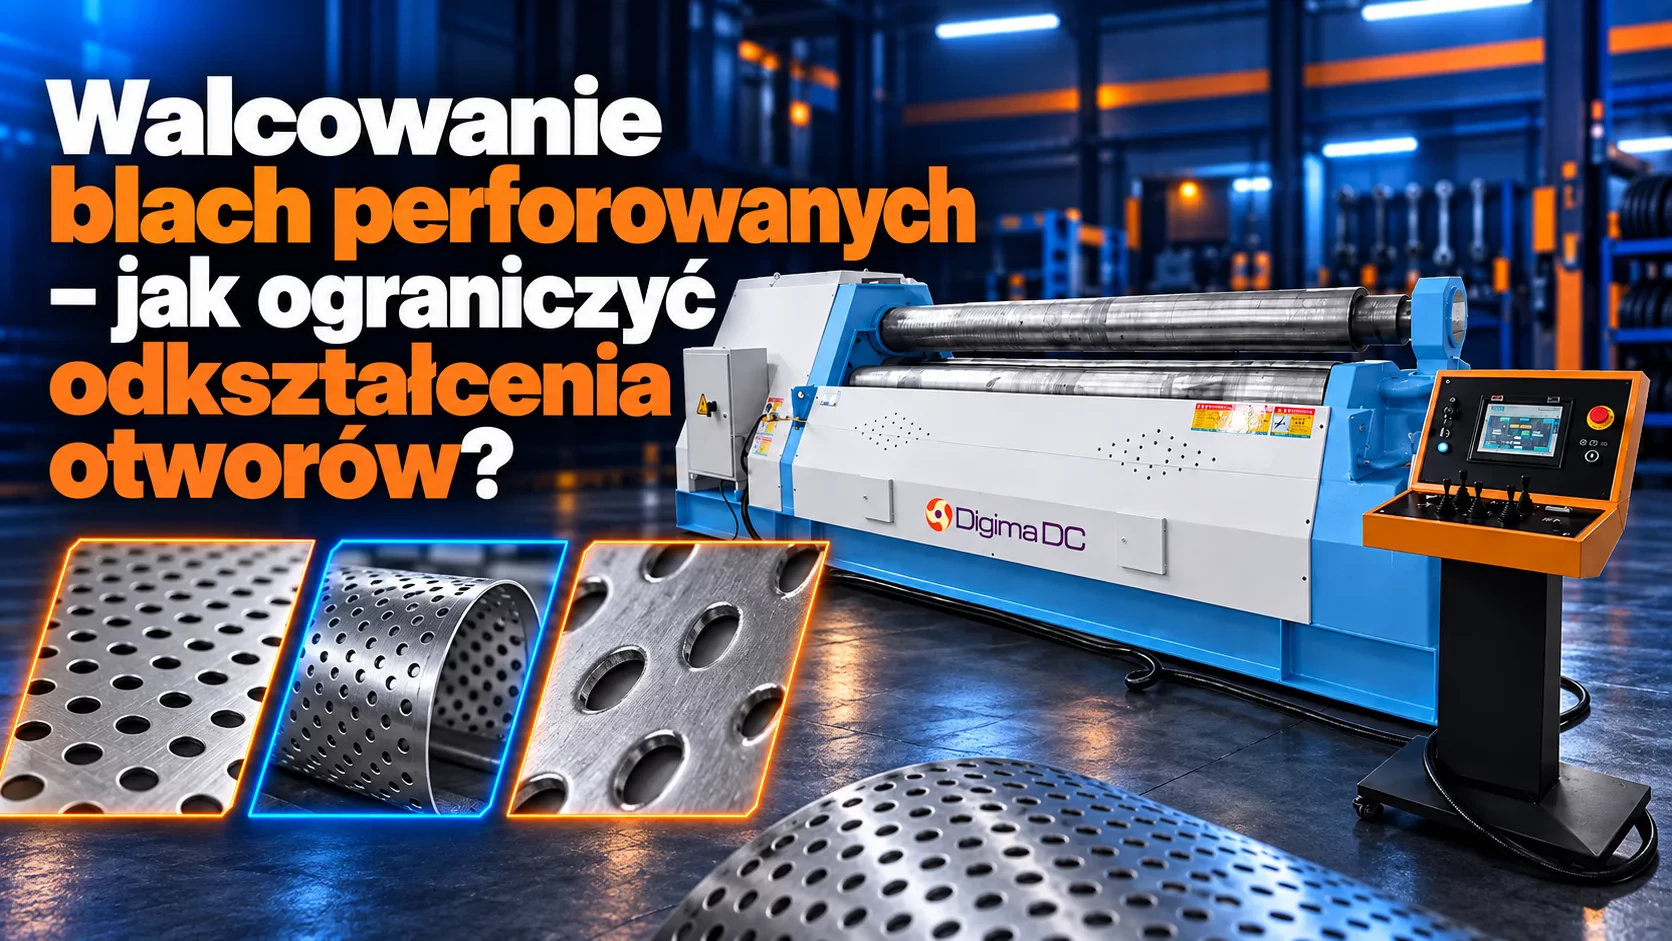
Walcowanie blach perforowanych – jak ograniczyć odkształcenia otworów?
Dlaczego otwory odkształcają się podczas walcowania?
Podczas zginania blachy jej zewnętrzna warstwa jest rozciągana, a wewnętrzna ściskana. W pełnym arkuszu materiał tworzy ciągłą powierzchnię. W blasze perforowanej obciążenia przenoszą przede wszystkim mostki, czyli fragmenty metalu pozostające między otworami.
Jeżeli mostki są wąskie lub nierównomiernie rozmieszczone, odkształcenia mogą koncentrować się w określonych miejscach. W rezultacie pojawiają się wydłużone otwory, miejscowe załamania, a w trudniejszych przypadkach również pęknięcia.
Warto przy tym odróżnić rzeczywistą deformację od efektu wizualnego. Okrągły otwór na zakrzywionej powierzchni, oglądany pod kątem, może wyglądać na owalny. Dlatego ocena jakości powinna obejmować pomiary, a nie wyłącznie oględziny.
1. Zacznij od sprawdzenia perforacji
Przygotowanie procesu nie powinno ograniczać się do odczytania grubości arkusza. Znaczenie mają również:
- gatunek i stan materiału;
- kształt oraz wielkość otworów;
- rozstaw otworów i szerokość mostków;
- procent powierzchni otwartej;
- rozmieszczenie pasów bez perforacji.
Badania opisane przez Industrial Perforators Association wskazują, że zwiększanie udziału powierzchni otwartej może obniżać zdolność materiału do formowania. Zależność ta nie jest jednak identyczna dla wszystkich materiałów i wzorów perforacji.
Dwie blachy o tej samej grubości mogą zachowywać się zupełnie inaczej, jeśli różnią się perforacją. Nie należy również zakładać, że arkusz z 50% powierzchni otwartej wymaga dokładnie połowy siły potrzebnej do uformowania pełnej blachy.
2. Nie wymuszaj zbyt małego promienia
Im ciaśniejsza krzywizna w stosunku do grubości blachy, tym większe odkształcenia związane z gięciem. Jeżeli cylinder ma mieć bardzo małą średnicę, możliwości zachowania pierwotnego kształtu otworów mogą być ograniczone.
W takim przypadku warto przeanalizować zmianę konstrukcji:
- zwiększenie średnicy elementu;
- zastosowanie szerszych mostków;
- zmianę układu perforacji;
- wybór materiału o odpowiedniej podatności na formowanie.
Każda zmiana musi uwzględniać funkcję wyrobu. W sicie ważne będą wymiary otworów, w osłonie dekoracyjnej wygląd, a w elemencie konstrukcyjnym również sztywność.
Nie istnieje jeden minimalny promień odpowiedni dla wszystkich blach perforowanych. Wymagającą geometrię najlepiej zweryfikować podczas próby technologicznej.
3. Sprawdź kierunek ułożenia otworów
Blacha perforowana może inaczej reagować na zginanie wzdłuż rzędów otworów i w poprzek nich. Accurate Perforating opisuje takie właściwości kierunkowe m.in. dla otworów okrągłych rozmieszczonych mijankowo pod kątem 60°.
Nie oznacza to jednak, że każdą perforację należy walcować w jednym, z góry określonym kierunku. Trzeba uwzględnić konkretny wzór, położenie pełnych pasów oraz kierunek walcowania materiału wyjściowego.
Jeśli projekt pozwala obrócić formatkę, warto porównać próbki uformowane w dwóch orientacjach. Ocenie powinny podlegać kształt otworów, równomierność krzywizny i prostoliniowość krawędzi.
4. Dobierz walcarkę do materiału, a nie tylko jego grubości
Duża nominalna zdolność walcowania nie gwarantuje dobrego efektu na delikatnej perforacji. Liczą się także geometria walców, zakres regulacji oraz możliwość stabilnego prowadzenia arkusza.
Walcarka czterorolkowa może ułatwiać utrzymanie materiału dzięki jego uchwyceniu między walcami. Nie zapewnia jednak automatycznej ochrony otworów przed deformacją. Zbyt duży docisk może uszkodzić mostki także na takiej maszynie.
Walcarka trzyrolkowa również może być odpowiednia, jeżeli jej konstrukcja i sposób pracy odpowiadają wymaganiom detalu.
Przed doborem maszyny warto przekazać dostawcy rysunek perforacji oraz gotowego elementu. Sama informacja „blacha nierdzewna o grubości 2 mm” nie pozwala rzetelnie ocenić całego zadania.
5. Nadawaj krzywiznę stopniowo
Podczas prób warto rozpocząć od łagodnego formowania i stopniowo korygować ustawienia. Kontrola po kolejnych przejściach pozwala zauważyć problem, zanim cały arkusz zostanie nadmiernie odkształcony.
Trzeba jednak pamiętać o ważnej zasadzie: więcej przejść nie oznacza automatycznie mniejszych odkształceń otworów. Materiał nadal musi osiągnąć docelową krzywiznę.
Wielokrotne przeginanie i prostowanie może dodatkowo umacniać materiał i zwiększać ryzyko pękania. Celem powinno być ustalenie powtarzalnej sekwencji z możliwie małą liczbą korekt.
Docisk należy dobrać tak, aby zapewniał stabilne prowadzenie zgodnie z instrukcją maszyny. Jeżeli występuje poślizg, nie należy bez końca zwiększać nacisku — trzeba sprawdzić również warunki podawania i możliwość zastosowania odpowiedniego oprzyrządowania.
6. Zadbaj o powierzchnię walców i podparcie arkusza
Zabrudzenia na walcach, zadziory oraz uszkodzone krawędzie blachy mogą pozostawiać ślady i utrudniać równomierne prowadzenie materiału.
Przed rozpoczęciem pracy należy sprawdzić stan powierzchni roboczych oraz przygotowanie formatki. Szczególnej uwagi wymagają elementy, których powierzchnia pozostanie widoczna po montażu.
Szeroka, cienka blacha może również uginać się pod własnym ciężarem. Odpowiednie podpory pomagają ograniczyć zwisanie i przekoszenie. Nie powinny jednak wymuszać dodatkowego wygięcia ani utrudniać naturalnego przemieszczania się arkusza.
Przypadkowe przekładki czy samodzielne owijanie walców materiałem ochronnym nie są uniwersalnym rozwiązaniem. Zmieniają tarcie i sposób uchwycenia blachy, dlatego dodatkowe oprzyrządowanie trzeba uzgodnić z producentem maszyny.
7. Uwzględnij pełne marginesy i miejsce łączenia
Pasy bez perforacji mogą ułatwiać mocowanie, wykończenie krawędzi lub wykonanie spoiny. Mają jednak inną sztywność niż obszar z otworami.
Z tego powodu szerszy pełny margines nie zawsze poprawia efekt walcowania. Jego szerokość i położenie trzeba uwzględnić podczas prób, szczególnie gdy pełne pasy rozmieszczone są niesymetrycznie.
Przy wykonywaniu cylindrów warto wcześniej zaplanować podgięcie końców i położenie szwu. Intensywne doginanie krawędzi na końcu procesu może uszkodzić perforację, która wcześniej wyglądała prawidłowo.
8. Wykonaj próbę i określ kryteria odbioru
Próbka powinna możliwie dobrze odpowiadać materiałowi produkcyjnemu. Mały fragment pomoże ocenić zachowanie otworów, ale nie pokaże wszystkich problemów występujących na pełnej szerokości arkusza.
Przed uruchomieniem serii należy ustalić:
- dopuszczalną zmianę wymiarów i kształtu otworów;
- tolerancję średnicy i owalności cylindra;
- wymagania dotyczące powierzchni oraz krawędzi;
- sposób pomiaru po wyjęciu detalu z maszyny;
- kryteria oceny pęknięć i uszkodzeń mostków.
Kontroli wymagają również okolice szwu oraz przejścia między perforacją a pełnymi pasami. Jeżeli cylinder będzie spawany, trzeba sprawdzić go ponownie po połączeniu — spawanie może wprowadzić kolejne odkształcenia.
Co zrobić, gdy otwory nadal się deformują?
Jeśli mimo prób nie można osiągnąć wymaganej jakości, potrzebna może być zmiana konstrukcji lub technologii. Dla niektórych elementów można rozważyć wykonanie otworów po uformowaniu. Wymaga to jednak dostępu do zakrzywionej powierzchni i odpowiedniego wyposażenia.
Skuteczne walcowanie blach perforowanych zaczyna się od dopasowania geometrii arkusza do oczekiwanego kształtu. Dobrze dobrana maszyna i powtarzalny proces pomagają wykorzystać możliwości materiału, ale nie usuną ograniczeń wynikających ze zbyt małego promienia lub zbyt delikatnej perforacji.
Dobierasz walcarkę do blach perforowanych? Prześlij do Digima DC rysunek detalu, wzór perforacji, gatunek materiału i oczekiwaną średnicę. Te informacje pomogą ocenić wymagania procesu oraz zakres potrzebnych prób.