




- Strona główna
- Blog
- Walcarka robi „jajko” zamiast idealnego cylindra – gdzie leży problem?
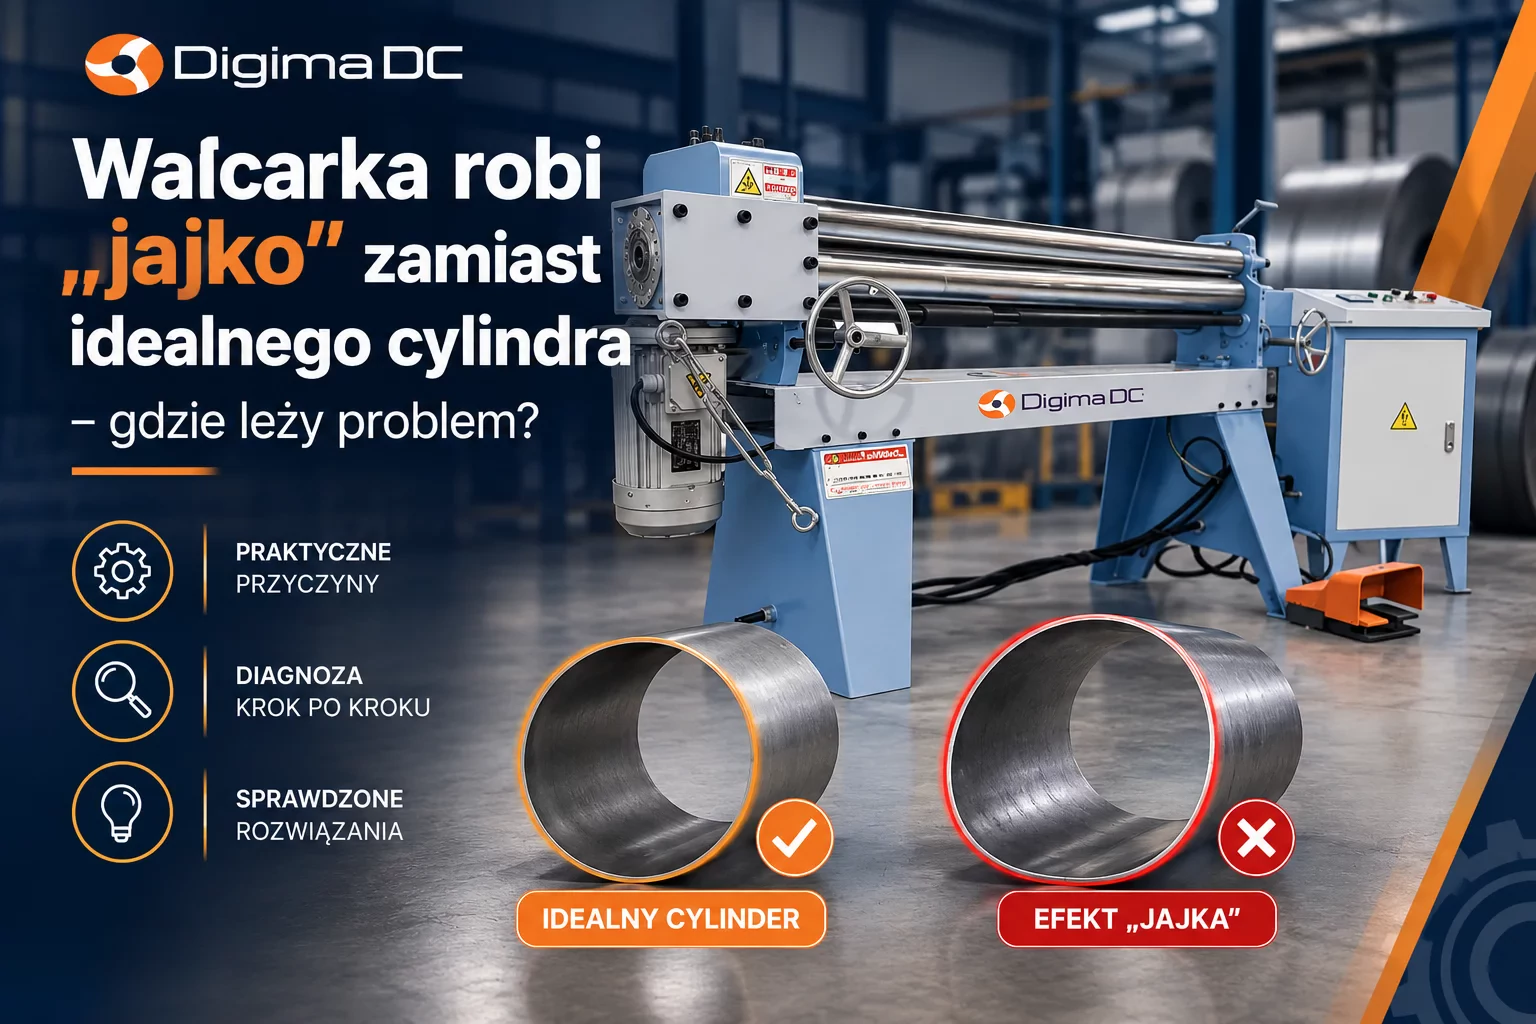
Walcarka robi „jajko” zamiast idealnego cylindra – gdzie leży problem?
W teorii sprawa wydaje się prosta: wkładasz płytę blachy do walcarki, ustawiasz walce, kilka przejść i powinien wyjść ci równy cylinder. W praktyce bywa niestety różnie. Czasem, gdy wyjmiesz gotowy element z maszyny, okazuje się, że nie przypomina idealnego okręgu, tylko raczej jajko albo owal.
Nie znaczy to od razu, że z walcarką coś nie tak. Ogólny kształt detalu zależy jednocześnie od wielu rzeczy: ustawienia walców, materiału, sposobu podginania wstępnego, liczby przejść, średnicy, nawet grubości i nierówności blachy, nie wspominając już o doświadczeniu operatora.
Więc czemu walcarka „robi jajko”? Jak znaleźć przyczynę i jak temu zaradzić?
Co właściwie znaczy, że po walcowaniu blachy masz „jajko”?
Ta wada nie wygląda zawsze tak samo. Czasem kształt jest wyraźnie owalny, czasem masz fragment bardziej płaski, gdzie indziej pojawia się zbyt mały promień, element jest mocniej zagięty z jednej strony, albo końce nie schodzą się idealnie. Bywa też, że po wyjęciu z walcarki detal zmienia kształt. Wszystko to wrzucamy do worka pod nazwą „jajko”, choć przyczyny mogą być zupełnie różne.
Nastawianie walców na chybił trafił to nie jest dobry pomysł. Trzeba najpierw ustalić, gdzie geometria odbiega od ideału.
Najczęstsze źródła problemów
1. Nieprawidłowe podginanie końców blachy
To się zdarza najczęściej. Problemy zwykle wychodzą właśnie na początku i końcu arkusza. Pod zbyt małym naciskiem walców te fragmenty nie wdają się w pełny kształt cylindra, tylko zostają lokalnie bardziej płaskie lub z innym promieniem niż reszta. Po zamknięciu mamy kroplę, nie koło.
Jak rozpoznać?
Jeśli promień psuje się głównie przy łączeniu końców (cała reszta obwodu jest ok), to niemal na pewno winne jest podginanie wstępne. Zwykle to lokalny błąd, nie owalizacja całości.
Walcarki 4-rolkowe dają większą kontrolę, bo łatwiej ustawić materiał i precyzyjnie doginać końce, ale i tak maszynę trzeba dobrze ustawić.
2. Zbyt duży skok walca
Typowy błąd wygląda tak: „Wezmę i mocniej ścisnę walcem, bo średnica jest jeszcze za duża…” Niby słuszna myśl, ale ważny jest umiar. Lepiej dochodzić do rozmiaru powoli, korekta za mocna - i pojawia się fragment z wyraźnie mniejszym promieniem. Po wyjęciu masz niesymetryczny przekrój.
Najlepiej robić małe korekty, szczególnie pod koniec. Ostatnie przejścia traktuj jak kalibrację, nie kolejne gięcie.
3. Sprężynowanie materiału
Blacha nie zostaje dokładnie taka, jak ją zgniatasz. Po wyjęciu z walcarki materiał próbuje odbić — to naturalne, efekt elastyczności. Im większe sprężynowanie, tym bardziej końcowy kształt rozjeżdża się z tym w maszynie. To zależy od gatunku stali, grubości, promienia, kierunku gięcia itd. Dla jednego arkusza ustawienia będą idealne, dla innego — już nie.
Co pomaga?
Trzeba przewidzieć to „odbicie”, zrobić próbę, zmierzyć, lekko skorygować i dopiero powtarzać proces.
4. Walce nierównolegle
Jeśli jedna strona walca jest wyżej niż druga, nacisk się rozkłada nierówno. W efekcie jedna strona blachy zostaje mocniej zwalcowana, druga słabiej. Czasem zamiast cylindra wychodzi stożek, albo chociaż różnice średnicy po lewej i prawej stronie. Widać to też, jeśli blacha zaczyna „uciekać” w bok. Nowoczesne walcarki mają już czujniki, ale i tak warto fizycznie sprawdzić ustawienia.
5. Krzywe wprowadzenie blachy
Nawet jeśli maszyna jest idealnie ustawiona, skrzywiona pozycja startowa arkusza rozwali efekt końcowy. Blacha musi wejść prosto, w osi walców. Jeśli startujesz pod kątem, potem wszystko się przesuwa. To ważne zwłaszcza przy szerokich, długich lub ciężkich arkuszach.
6. Praca blisko granicy maszyny
Opis walcarki: „do blachy 8 mm” nie znaczy, że z każdej ośmiomilimetrowej blachy uformujesz dowolny cylinder. Dochodzą szerokość robocza, wytrzymałość materiału, wymagana średnica i konstrukcja maszyny. Im mocniejszy materiał, im mniejsza średnica — tym maszyna dostaje większy wycisk. Praca na granicy jej możliwości utrudnia osiągnięcie równego promienia.
7. Ugięcie walców
Im szersza i grubsza blacha, tym większa szansa, że walce fizycznie się ugną. To nie są elementy o nieskończonej sztywności — pod obciążeniem trochę się poddają i nacisk już nie jest identyczny w całej szerokości. Znów: parametry typu „maksymalna grubość blachy” to nie wszystko. Długa walcarka i taką samą grubość zniesie inaczej na dużej, a inaczej na małej szerokości.
8. Nierówności blachy
Nie każda blacha 8 mm ma realnie wszędzie idealne 8,00 mm. Materiały mają tolerancję, do tego zdarzają się lokalne zmiany składu, twardości, kierunku walcowania. Raz wyjdzie równo, następnym razem już nie. Zawsze sprawdzaj gatunek, realną grubość i partię.
9. Zbyt mało przejść
Chęć zrobienia cylindra w jak najmniejszej liczbie przejść to oszczędność czasu, ale czasem kończy się podatnością na błędy. Lepiej stopniowo formować materiał: podgiąć jeden koniec, wygiąć środek, później drugi koniec i dopiero potem kalibrować całość.
10. Brak przejścia kalibrującego
Cylinder wygląda dobrze, końce się schodzą, średnica wydaje się ok — i operator wyjmuje detal. To błąd, jeśli precyzja jest istotna. Na końcu przydaje się tzw. przejście kalibrujące, które już niczego mocno nie zgina, tylko wygładza rozkład promienia.
11. Za mała średnica w stosunku do możliwości walcarki
Każda walcarka ma swoje ograniczenia — przede wszystkim przez średnicę własnych walców. Duże maszyny do grubych blach nie zrobią z nich perfidnie małych tulei. Nie wystarczy więc podać, że walcujesz 8 mm na 3200 mm, musisz znać wymaganą średnicę końcową.
Podpowiedzi diagnostyczne — czyli co wskazuje problem po kształcie detalu
Równy cylinder z płaskim fragmentem u łączenia końców — sprawdź podginanie początku i końca
Jedna część mocniej zagięta — za agresywna lokalna korekta, albo niespójny proces
Owalny cylinder — zobacz liczbę przejść, równoległość walców, ostatnie kalibrowanie
Różne średnice po lewej i prawej — sprawdź ustawienie walców i wprowadzenie arkusza
Kształt stożka — najpewniej walce są na różnych wysokościach, albo arkusz wszedł pod kątem
Po wyjęciu element mocno się „rozchodzi” na średnicy — sprężynowanie materiału, skoryguj to w trakcie formowania
Nierówno na szerokiej/grubej blaszce — testuj sztywność konstrukcji i możliwości walcarki
Jak sprawdzić, czy cylinder jest naprawdę okrągły?
Zmierzenie średnicy w jednym miejscu nic nie powie. Weź suwmiarkę, zmierz kilka razy w różnych kierunkach. Może być 1000 mm z jednej strony, 1007 mm w połowie, 1015 mm w innej — i już wiesz, że coś jest nie tak. Przy bardziej wymagających projektach warto zrobić dedykowany szablon, użyć przyrządów czy sprawdzić zgodność z tolerancjami geometrycznymi.
Dlaczego 4-rolkowa walcarka trochę ułatwia temat?
Walcarki z czterema walcami pozwalają lepiej kontrolować materiał: górny i dolny trzymają, boczne formują. Dzięki temu łatwiej podginać końce, rzadziej trzeba przekładać blachę, można wprowadzać korekty promienia i powtarzać proces na produkcji seryjnej. To nie rozwiązuje problemów magicznie, maszyna musi być dobrze dobrana, ale kontrola operatora jest po prostu większa.
Co najczęściej ludzie robią źle?
Patrzą tylko na grubość blachy. Sam parametr nie wystarczy. Dużo ważniejsze są:
— gatunek materiału
— grubość
— szerokość
— docelowa średnica
— kwestia podginania wstępnego
— czy produkcja jest jednostkowa czy seryjna
Tylko wtedy dobierzesz walcarkę z sensem — zresztą, dlatego w specyfikacjach masz dwa różne parametry: maksymalna grubość walcowania i maksymalna grubość dla podginania wstępnego.
A czy CNC rozwiązuje sprawę „jajka”?
Automatyka pomaga z powtarzalnością, to jasne. Maszyna dokładnie pilnuje pozycji walców, można kopiować już sprawdzone programy. Ale reguły fizyki się nie zmieniają. Jeśli materiał się zmieni (inna stal, inna partia, inna grubość) — efekt już nie musi być identyczny. Baza ustawień to świetny punk odniesienia, ale czasem i tak trzeba dopasować program.
Gdy walcarka „robi jajko” – jak postąpić krok po kroku?
1. Zmierz detal w kilku miejscach i ustal rodzaj błędu — czy to lokalne spłaszczenie, owalność, stożek?
2. Zaznacz miejsce największego błędu — to podpowiada, z którego etapu walcowania się wziął.
3. Sprawdź końcówki arkusza — problem przy łączeniu? To zapewne podginanie wstępne.
4. Ustaw równolegle walce — jeśli średnice nie są identyczne po obu stronach.
5. Zmierz faktyczną grubość materiału, sprawdź gatunek.
6. Przeanalizuj ostatnie korekty — czy nie było za dużego docisku?
7. Uwzględnij sprężynowanie — porównaj kształt w walcarce i po wyjęciu.
8. Zrób małą, delikatną poprawkę, nie walcz całością na raz.
9. Zrób przejście kalibrujące.
10. Zmierz ponownie.
Taki schemat pozwala ustalić przyczynę, zamiast kręcić się w kółko z maszyną.
Kto winny — operator czy walcarka?
Nie da się odpowiedzieć jednym zdaniem. Bywa, że winne są ustawienia, czasem technika, czasem materiał, zdarza się po prostu źle dobrana maszyna albo praca na jej granicy. Jeśli przez długi czas wszystko było dobrze, a nagle nie wychodzi — sprawdzaj, co się zmieniło. Nowa partia materiału? Inna grubość? Nowy operator? Zanim przejdziesz do awarii maszyny — lepiej przeanalizuj, czy nie zmieniły się parametry procesu.
Co zrobić, by zminimalizować ryzyko „jajka”?
Znaj swój materiał — realną grubość, gatunek i własności, nie bazuj na tym, co jest na papierze. Precyzyjnie podginaj końce, ustaw walce równolegle, wprowadzaj blachę prosto. Przybliżaj się do wymaganej średnicy stopniowo, nie rób skoków na żywioł. Pamiętaj o sprężynowaniu, rób pomiary w różnych kierunkach, kończ proces przejściem kalibrującym. I zapisuj sprawdzone ustawienia! Dzięki temu produkcja seryjna jest powtarzalna, a nie ruszasz od zera przy każdym cyklu.
Podsumowanie – z idealnym cylindrem nie ma przypadku
Jeśli po walcowaniu wychodzi „jajko”, nie panikuj — maszyna nie zawsze jest winna. Najczęściej chodzi o nieregularny promień gdzieś na obwodzie, zły przebieg podginania, nadmierną korektę, sprężynowanie, równoległość walców, czy samo wprowadzenie arkusza. Najważniejsze to nie stwierdzić tylko „coś jest nie tak”, lecz jeszcze określić „gdzie i kiedy w procesie pojawił się błąd”.
Na koniec: odpowiedni dobór walcarki ma kluczowe znaczenie. W DIGIMA DC doradzimy, która maszyna najlepiej nada się do konkretnego zadania, nie tylko pod kątem grubości wyjściowej. Dla dobra procesu podaj: gatunek materiału, grubość, szerokość arkusza, wymaganą średnicę końcową i czy ma być podginanie wstępne. To pozwala naprawdę dopasować sprzęt do potrzeb — nie tylko do magicznej cyfry z katalogu.