




- Strona główna
- Blog
- Otwór blisko krawędzi blachy- jak uniknąć deformacji materiału
Otwór blisko krawędzi blachy- jak uniknąć deformacji materiału
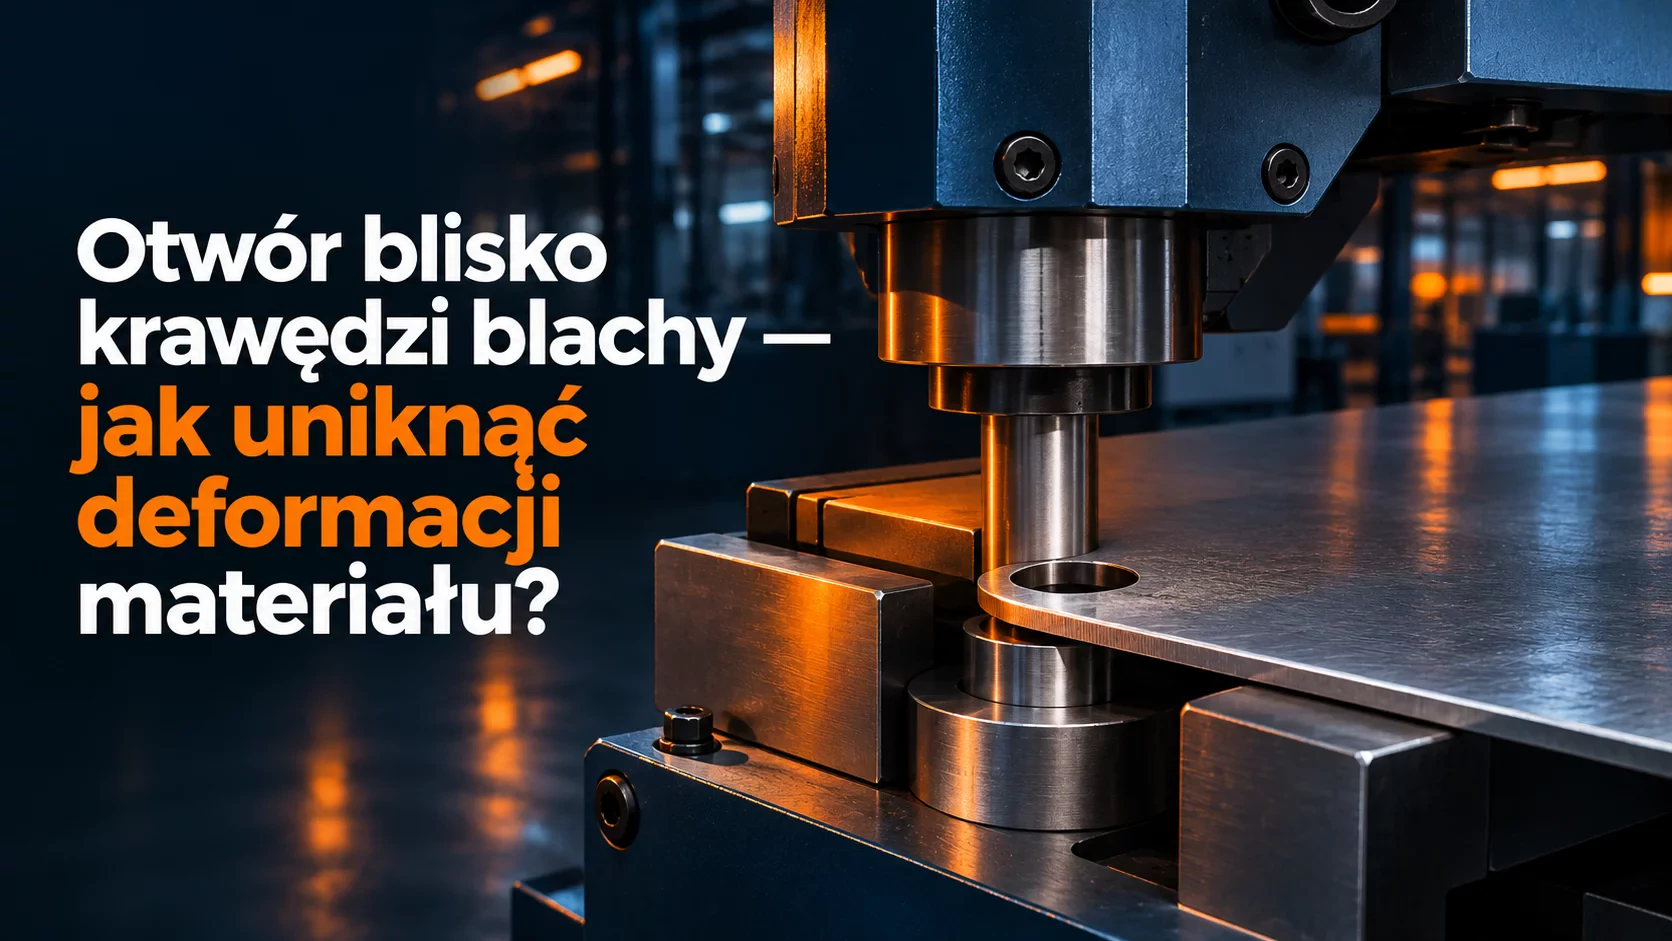
Wykrawanie otworu blisko krawędzi blachy wygląda na prostą operację. W praktyce wąski pas materiału między otworem a zewnętrzną krawędzią łatwo się odkształca: wybrzusza się, zawija, pęka albo zmienia położenie względem projektu. Najczęściej widać to przy grubszej blasze, dużym otworze, tępym narzędziu i słabym podparciu detalu.
Część ryzyka da się ograniczyć już w projekcie i na etapie przygotowania stanowiska. Najwięcej zależy od odległości otworu od krawędzi, od narzędzia i od tego, jak prowadzony jest materiał.
Dlaczego blacha odkształca się przy krawędzi?
Podczas wykrawania stempel naciska na materiał i ścina jego fragment we współpracy z matrycą. W miejscu pracy narzędzia działają duże siły. Gdy otwór leży blisko zewnętrznej krawędzi, wąski pasek blachy nie ma dość podparcia, żeby utrzymać pierwotny kształt, i materiał przesuwa się na zewnątrz. Skutki bywają różne:
- wybrzuszenie krawędzi,
- zniekształcenie otworu, na przykład owalizacja,
- pęknięcie lub naderwanie wąskiego mostka materiału,
- zawinięcie albo skręcenie brzegu,
- przesunięcie środka otworu względem projektu,
- większy zadzior lub nierówna krawędź wykroju.
Im mniej materiału zostaje między otworem a krawędzią, tym większą rolę odgrywa stan narzędzia, gatunek blachy i sposób podparcia detalu.
Jak wyznaczyć odległość otworu od krawędzi?
Jako punkt wyjścia przyjmuje się pozostawienie między brzegiem otworu a krawędzią blachy odległości równej co najmniej dwóm grubościom materiału. Taką wartość minimalną podaje między innymi Mate Precision Technologies, producent narzędzi wykrawających. To reguła do wstępnego projektu, a nie gwarancja braku odkształceń: wynik zależy też od materiału, narzędzia i maszyny.
Odległość odmierzamy od brzegu otworu, nie od jego środka. Jeśli na rysunku podano wymiar od krawędzi arkusza do środka otworu, trzeba doliczyć promień:
Odległość środka otworu od krawędzi = promień otworu + szerokość mostka materiału.
Dla blachy 3 mm dwie grubości to 6 mm materiału między brzegiem otworu a krawędzią arkusza. Przy otworze o średnicy 12 mm środek powinien więc leżeć co najmniej 12 mm od krawędzi: 6 mm promienia plus 6 mm mostka.
Sam wymiar nie wystarcza. Trzeba jeszcze sprawdzić, czy wąski fragment materiału pozostanie po wykrawaniu prosty i stabilny.
Odległość trzeba dopasować do materiału i zadania
Ta sama odległość sprawdza się przy jednym detalu, a przy innym prowadzi do deformacji.
Grubość blachy. Wraz z grubością rośnie siła potrzebna do wykrawania, a wąski mostek materiału jest bardziej obciążony. Odstęp podany w samych milimetrach bywa mylący, dlatego lepiej odnosić go do grubości blachy.
Rodzaj materiału. Stal miękka, stal nierdzewna, aluminium i inne metale różnią się wytrzymałością i zachowaniem podczas ścinania. Materiał twardszy wymaga większej siły wykrawania i ostrożniejszego doboru narzędzia. Ustawień sprawdzonych dla jednego gatunku nie przenosi się na inny.
Średnica i kształt otworu. Duży otwór to większy obwód cięcia, a więc większe obciążenie narzędzia. Liczy się też kształt: wąski otwór podłużny zachowuje się inaczej niż okrągły o podobnej powierzchni. Przy skomplikowanych kształtach warto sprawdzić, czy narzędzie jest przeznaczone do danej operacji.
Wymagana dokładność. Jeśli otwór służy do precyzyjnego montażu, ustalenia elementu lub połączenia z podzespołem, deformacja krawędzi utrudni dalszy montaż. Wtedy lepiej przewidzieć większy odstęp albo zrobić próbę na materiale o parametrach takich jak detal produkcyjny.
Narzędzie ma wpływ na jakość otworu
Tępy lub uszkodzony stempel zwiększa opory pracy. Efektem bywa większy zadzior, nierówna krawędź i dodatkowe obciążenie materiału oraz maszyny. Przed serią sprawdź stan stempla i matrycy oraz to, czy narzędzie pasuje do grubości i rodzaju blachy.
Luz między stemplem a matrycą też ma znaczenie. Nie dobiera się go przypadkowo ani nie koryguje bez znajomości zaleceń producenta narzędzia i maszyny. Zły luz pogarsza jakość krawędzi i zwiększa ryzyko deformacji.
Podparcie i mocowanie detalu
Stabilne podparcie ogranicza przesuwanie blachy, jej uginanie i drgania. Przed rozpoczęciem pracy sprawdź, czy detal leży pewnie na stole roboczym, a jego ciężar nie przechyla go i nie zostawia nadmiernego zwisu. Przy większych lub dłuższych elementach przydają się podpory i prowadnice. Materiał powinien przechodzić płynnie, bez szarpania i przekoszenia. Jeśli detal przesunie się w trakcie wykrawania, otwór wypadnie w niewłaściwym miejscu, choć maszyna będzie pracować prawidłowo.
Mocowanie dopasowuje się do konstrukcji maszyny i konkretnej operacji. Nie wolno podtrzymywać blachy ręką w strefie pracy stempla ani poprawiać jej położenia, gdy narzędzie wykonuje skok.
Co zrobić, gdy otwór musi być bardzo blisko brzegu?
Czasem projekt nie pozwala zwiększyć odstępu. Wtedy zostają rozwiązania technologiczne:
1. Zmiana kolejności operacji. W niektórych przypadkach otwór wykrawa się przed wycięciem ostatecznego zarysu detalu, a późniejsze cięcie krawędzi usuwa część odkształconej strefy. Musisz przy tym sprawdzić, czy położenie otworu w gotowym elemencie się nie zmieni.
2. Próba technologiczna. Próbka z tego samego materiału, o tej samej grubości, obrabiana tym samym narzędziem.
3. Inna metoda wykonania otworu. Przy części detali lepsze bywa wiercenie po wycięciu kształtu albo inna technologia. Wybór zależy od wymaganej dokładności, wielkości serii i dostępnego parku maszynowego.
4. Większe lokalne podparcie. Jeśli konstrukcja stanowiska pozwala, stabilniejsze podparcie ogranicza ruch materiału w trakcie wykrawania.
Każdą zmianę kolejności lub metody zatwierdź na próbce i skontroluj detal po obróbce. Samo zwiększenie docisku albo siły maszyny nie zastąpi podparcia przy krawędzi.
Jak skontrolować detal po wykrawaniu?
Po pierwszej sztuce sprawdź nie tylko średnicę otworu. Do listy dochodzą:
- odległość otworu od krawędzi,
- owalność i przesunięcie otworu,
- płaskość krawędzi arkusza,
- stan wąskiego mostka materiału: czy nie popękał i się nie zawinął,
- równomierność zadzioru,
- płaskość całego detalu.
Dopiero po tej kontroli zaczynaj serię. Pierwsza sztuka pokazuje problem, zanim powtórzy się na kolejnych elementach.
Podsumowanie
Aby ograniczyć deformację blachy przy wykrawaniu otworu blisko krawędzi:
- przyjmij jako punkt wyjścia mostek o szerokości co najmniej dwóch grubości materiału,
- mierz odstęp od brzegu otworu do krawędzi arkusza,
- dolicz promień otworu, wyznaczając położenie jego środka,
- dopasuj narzędzie do materiału i grubości blachy,
- sprawdź stan stempla i matrycy,
- stabilnie podeprzyj i prowadź detal,
- wykonaj i skontroluj próbkę przed serią.