




- Strona główna
- Blog
- Jak zużycie narzędzi wpływa na jakość gięcia?
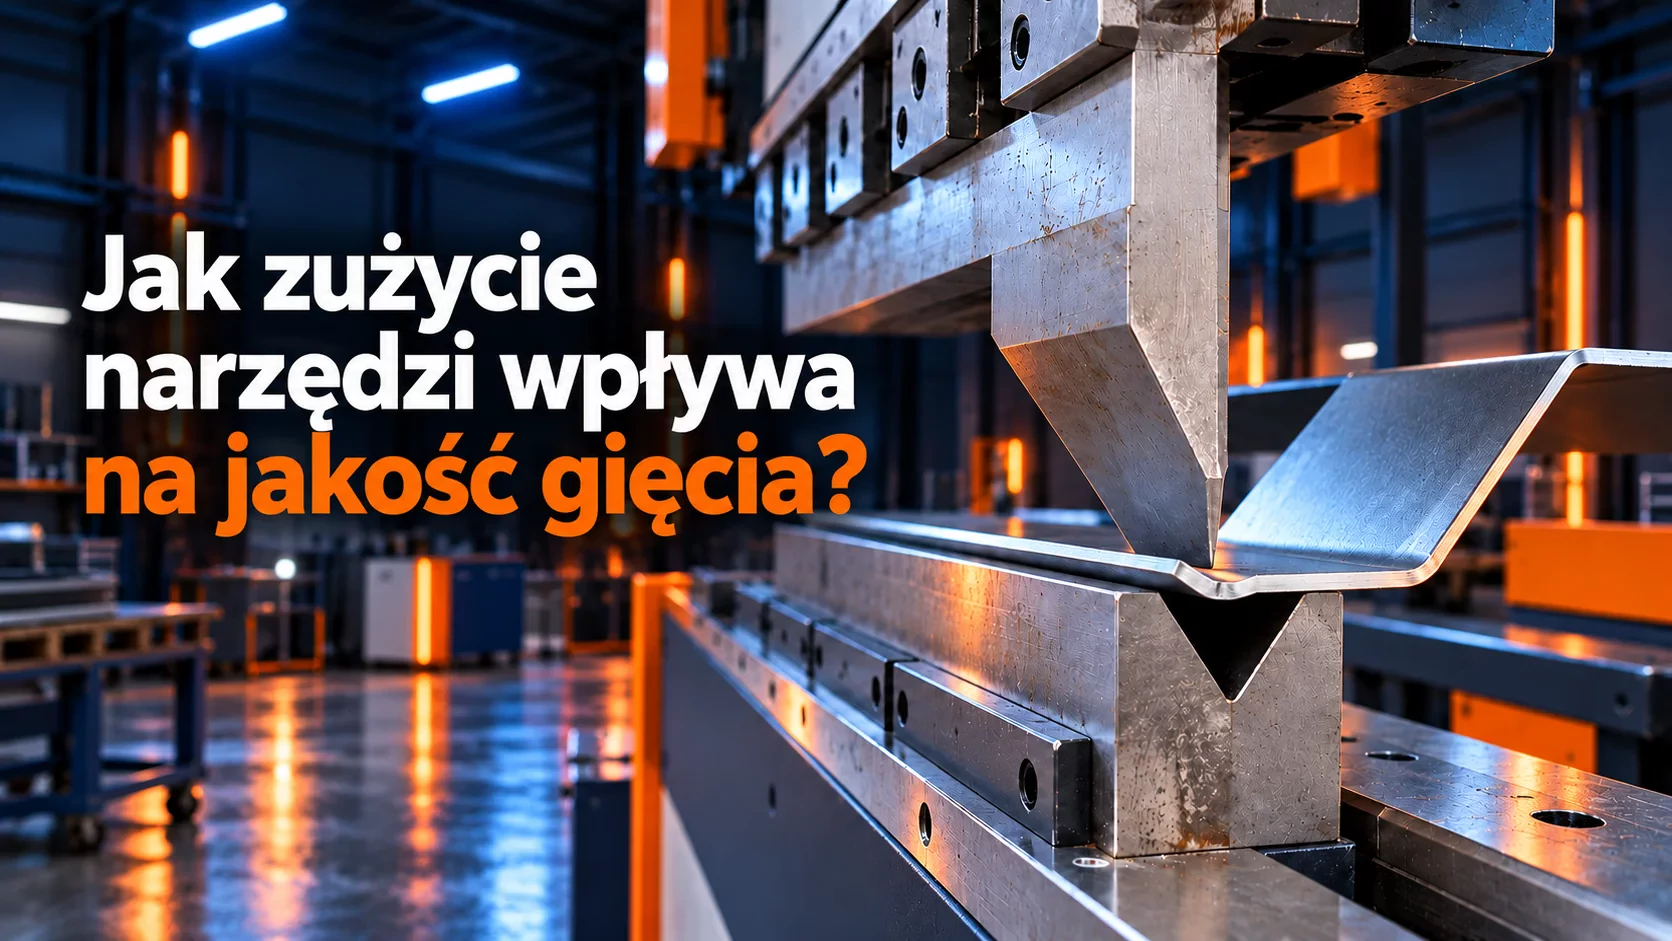
Jak zużycie narzędzi wpływa na jakość gięcia?
Nawet jeśli prasa krawędziowa jest ustawiona idealnie, zużyty stempel czy matryca potrafią sporo namieszać. Detale wychodzą z innym kątem, promieniem lub ślady na powierzchni zaskakują. To właśnie narzędzia mają największy wpływ na powtarzalność procesu – są przecież w ciągłym kontakcie z blachą. Jeśli ich stan się pogorszy, od razu widać to na wyrobach. Regularna kontrola pozwala szybciej wyłapać źródło problemów i zmniejszyć liczbę odpadów.
Które części narzędzi zużywają się najbardziej?
Podczas pracy prasy najszybciej zużywają się te fragmenty, które dociskają lub podpierają blachę:
- Końcówka stempla – promień potrafi się nie tylko zmienić, czasem robi się płaski, a nawet pojawiają się wyszczerbienia.
- Barki matrycy – miejsca, na których opiera się blacha, mogą się wycierać albo uszkodzić.
- Powierzchnie robocze – z czasem widać na nich rysy, zadziory, wgniecenia czy ślady po materiale.
- Krawędzie – mogą się zaokrąglić albo wykruszyć, np. po przeciążeniu czy uderzeniu.
To, jak szybko narzędzia się zużywają, zależy od wielu rzeczy: materiał, grubość i twardość blachy, długość linii gięcia, liczba cykli, dobór narzędzi, a nawet samo obciążenie. Im częściej robisz twarde blachy albo długie serie, tym szybciej trzeba wszystko kontrolować.
Jak zużyte narzędzia odbijają się na gotowych detalach?
1. Kąt gięcia już nie taki powtarzalny
Wystarczy, że geometria stempla albo matrycy się zmieni, a blacha odkształca się już inaczej niż dotychczas. Operator szybko zauważy, że detali nie da się ustawić na te same kąty, mimo niezmienionych parametrów prasy. Przy gięciu powietrznym decyduje tu i głębokość zejścia stempla, i geometria narzędzi – jeśli zużycie jest duże, znane poprawki na kąt przestają działać.
2. Wewnętrzny promień nie pasuje do założeń
Jeśli końcówka stempla jest wyszczerbiona albo promień zmienił się przez zużycie, gotowy detal wychodzi z innym promieniem wewnętrznym. Może być też problem ze zużytymi powierzchniami matrycy. To szczególnie ważne przy częściach, które później trzeba spasować z innymi elementami lub spełnić wymagania dokumentacji.
3. Kąt zmienia się na długości detalu
Nie zawsze narzędzie zużywa się równomiernie. Jeśli jedna część stempla czy matrycy pracuje więcej, kąt na początku i końcu gięcia będzie inny. Tutaj warto sprawdzić też ustawienie narzędzia, podparcie blachy, ugięcie belki. Zużycie narzędzi nie zawsze musi być winne – problemów może być więcej.
4. Pojawiają się rysy i odgniecenia
Brud, opiłki albo zadziory na narzędziu bez trudu zostawiają ślady na blachach. Nierówności powierzchni roboczej robią swoje – pojawiają się rysy i uszkodzenia. Zanim zaczniesz pracę, dobrze oczyścić stempel i matrycę, obejrzeć narzędzia czy nie mają zanieczyszczeń. Regularne czyszczenie wyraźnie zmniejsza ryzyko zarysowań.
5. Ciężej ustawić prasę na jeden rezultat
Jeśli trzeba ciągle coś poprawiać, zmieniać głębokość gięcia, korygować kąt – to znak, że narzędzia mogą być zużyte. Ale uwaga – podobne objawy daje różny materiał: inna grubość, wytrzymałość, albo po prostu inny kierunek walcowania czy sprężynowanie. Dlatego najlepiej porównać kilka detali z jednej partii i sprawdzić narzędzia na spokojnie.
Typowe objawy i na co zwrócić uwagę:
- Kąt różni się na detalach – warto sprawdzić stan stempla i matrycy, materiał, program, głębokość gięcia.
- Kąt różni się wzdłuż gięcia – przyjrzyj się narzędziom na całej długości, osadzeniu, kompensacji ugięcia.
- Rysy na powierzchni – sprawdź czystość i stan powierzchni roboczych.
- Lokalne wgniecenia – skontroluj krawędzie stempla i barki matrycy.
- Promień gięcia nie pasuje – oceń promień stempla oraz dobór narzędzi.
To są wskazówki, a nie recepta. Na jakość wpływa wszystko: narzędzia, materiał, ustawienie prasy i metoda pracy.
Jak kontrolować zużycie narzędzi?
Kontrola powinna być nawykiem, a nie reakcją na pierwsze złe detale. Dobrze już przed startem:
1. Oczyścić narzędzia z pozostałości.
2. Obejrzeć stempel i matrycę, poszukać wyszczerbień, rys, wgnieceń, śladów materiału.
3. Sprawdzić, czy narzędzia są dobrze osadzone w prasie.
4. Zrobić próbne gięcie, zmierzyć kąt i wymiary detalu.
5. Porównać wynik z wcześniejszymi pomiarami, zwłaszcza przy nowym materiale lub narzędziu.
6. Zanotować: numer narzędzia, typ materiału, liczbę cykli, odstępstwa.
Zapisy wyraźnie pokazują, kiedy problem narasta stopniowo, a kiedy pojawił się nagle – np. po zmianie materiału.
Kiedy narzędzie wymienić lub naprawić?
Gdy znajdziesz pęknięcia, wyszczerbienia, głębokie wgniecenia, albo narzędzie uszkadza blachę i nie da się uzyskać powtarzalnych detali mimo sprawdzenia ustawień – czas na wymianę lub naprawę. Nie reaguj na każdą małą rysę – decyzja powinna zależeć i od stanu narzędzia, i od tego, jaką dokładność musisz osiągnąć. Jeśli naprawiasz albo regenerujesz narzędzia – rób to tylko według wytycznych producenta. Amatorskie poprawki mogą bardziej zaszkodzić niż pomóc.
Jak ograniczyć zużycie narzędzi?
● Wybieraj narzędzia odpowiednio do materiału i długości gięcia.
● Nie przekraczaj maksymalnego obciążenia.
● Pilnuj czystości narzędzi i powierzchni mocujących.
● Unikaj uderzeń przy montażu i przechowywaniu.
● Odkładaj narzędzia tak, by nie zniszczyć krawędzi.
● Po zmianie materiału lub narzędzia – zawsze próbny detal.
● Stosuj się do zasad konserwacji i smarowania według producenta.
Dobrze dobrane, zadbane narzędzia to gwarancja powtarzalnej jakości. Producenci już na etapie projektowania pamiętają o twardości i odporności na zużycie.
Podsumowując:
Zużyty stempel lub matryca szybko odbiją się na jakości: kąt i promień będą odbiegać od założeń, pojawią się nierówności, zarysowania. Jeśli widzisz problemy – obejrzyj, wyczyść, zmierz próbny detal. Pamiętaj, podobne efekty daje zmiana materiału, ustawień lub kompensacji. Regularna kontrola sprzętu skraca czas reakcji i pozwala szybciej wrócić do dobrej serii. Projektując proces gięcia, bierz pod uwagę zarówno narzędzia, jak i sam materiał oraz wymagania dotyczące detalu.