




- Strona główna
- Blog
- Dlaczego żużel pojawia się tylko na narożnikach wycinanych elementów?
Dlaczego żużel pojawia się tylko na narożnikach wycinanych elementów?
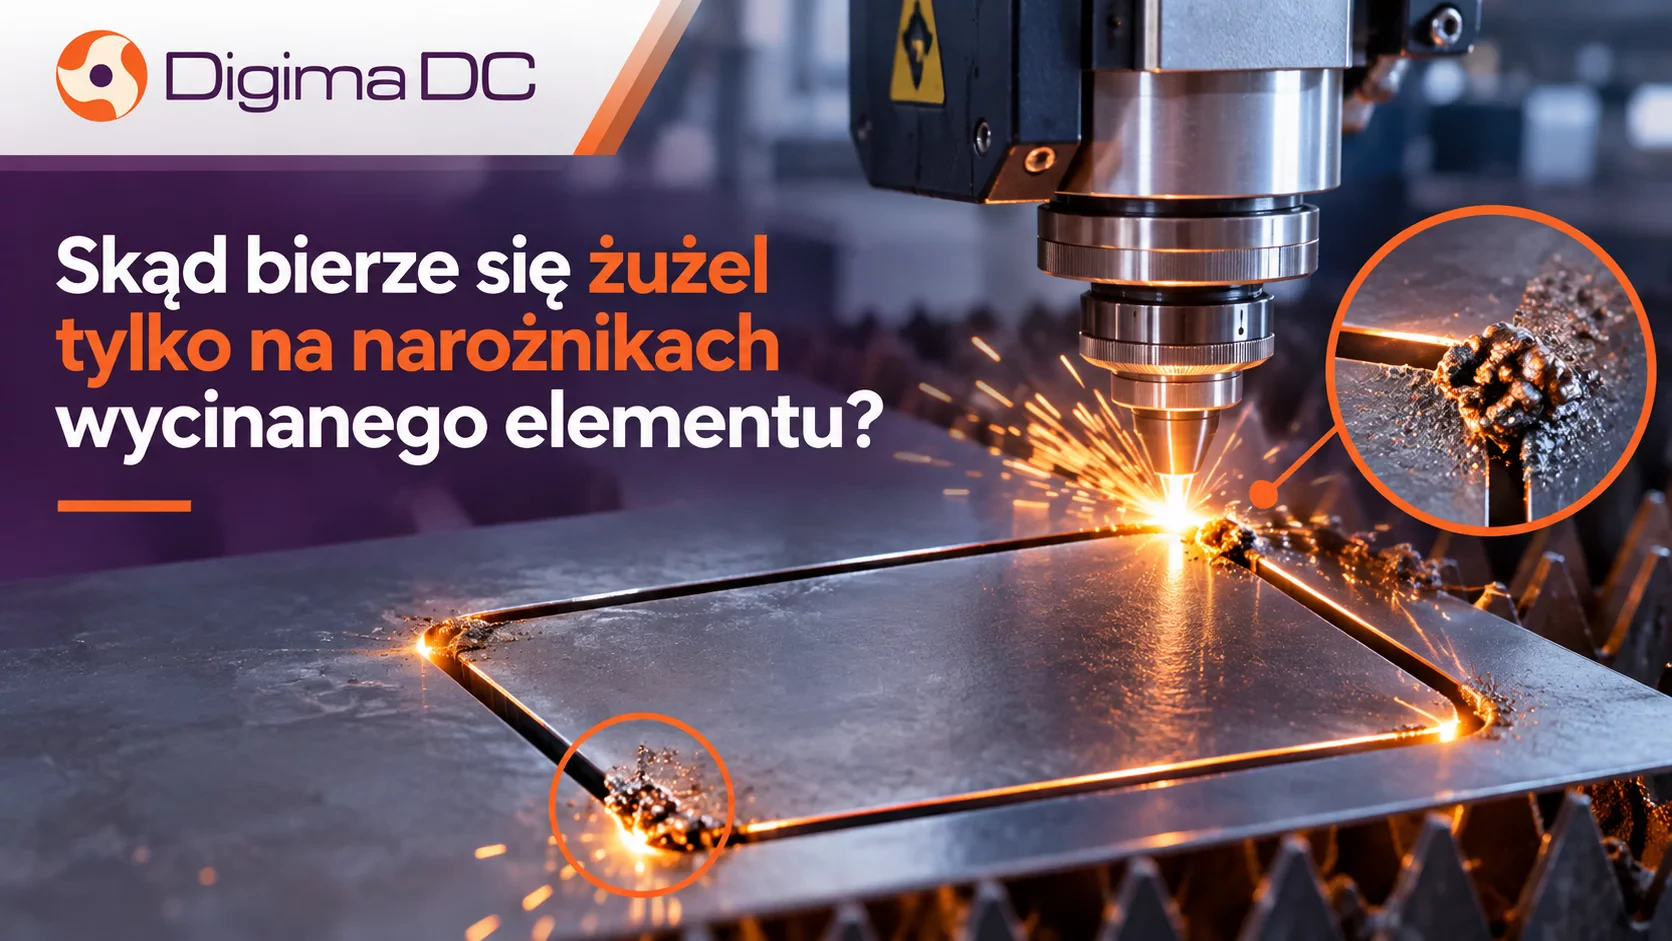
Podczas cięcia laserem Fiber możesz zauważyć, że większość krawędzi wychodzi czysto, ale w narożnikach zaczyna robić się problem. Na prostych odcinkach wszystko wygląda bez zarzutu, a w rogach detalu nagle pojawia się przypalony materiał, nadlewka, albo trudny do usunięcia żużel.
To dosyć typowa sytuacja – zwykle nie oznacza jakiejś awarii samego lasera. Najczęściej chodzi o parametry ruchu głowicy, sposób prowadzenia wiązki lub po prostu o to, jak materiał reaguje na gwałtowną zmianę kierunku.
Dlaczego narożniki sprawiają więcej kłopotów niż proste linie?
Na prostych odcinkach głowica porusza się równym tempem. Laser operuje w stabilnych warunkach: stała energia, stała ilość gazu, przewidywalna ilość topionego materiału.
W narożniku wszystko się zmienia. Maszyna zwalnia, robi zakręt, przyspiesza – a cały czas musi utrzymać stabilność cięcia. Przez moment prędkość spada, a jeśli moc lasera zostaje taka sama, na mały kawałek materiału trafia za dużo energii.
Efekt? Nadmierne stopienie materiału i powstawanie żużlu.
Najczęstsze przyczyny problemów w narożnikach:
1. Za duża moc względem prędkości
To się zdarza najczęściej. Na prostej laser tnie szybko, wygląda dobrze. W narożniku głowica zwalnia, moc zostaje bez zmian, energia przez dłuższą chwilę działa na mały obszar. Masz przypalenia, powiększoną szczelinę, kropelki stopionego metalu po spodniej stronie.
Najbardziej widać to przy ostrych kątach i małych detalach.
2. Źle ustawione parametry cięcia w narożnikach
Nowoczesne sterowniki pozwalają ustawić osobne parametry dla punktów, gdzie maszyna zwalnia – zmniejszyć moc, zmienić częstotliwość impulsów, ciśnienie gazu czy prędkość. Jeśli program nie robi różnicy między rogiem a prostą, warunki się nie zgadzają. Co wtedy? Sprawdź najpierw ustawienia technologiczne.
3. Zbyt mała prędkość na narożniku
Czasami operator próbuje poprawić jakość przez jeszcze większe zwolnienie. To czasem działa dokładnie odwrotnie – jeśli głowica idzie za wolno, materiał dostaje za dużo energii i powstaje więcej ciekłego metalu, którego gaz nie nadąża wydmuchiwać. Żużel osiada od spodu. Więc nie zawsze warto zwalniać bardziej – czasem lepiej nieco przyspieszyć albo zmniejszyć moc.
4. Niewłaściwe ciśnienie gazu tnącego
Gaz usuwa stopiony materiał ze szczeliny. Za małe ciśnienie – żużel zostaje na krawędzi, szczególnie w narożnikach, gdzie jest więcej stopionego metalu. Zbyt wysokie ciśnienie też nie pomoże, może wręcz zaburzyć strumień i popsuć krawędź. Parametry gazu dobieraj razem z mocą, prędkością, wysokością dyszy, rodzajem materiału i grubością blachy.
5. Zużyta lub uszkodzona dysza
Jeśli problem jest nieregularny lub widoczny po jednej stronie narożnika, sprawdź dyszę. Nawet małe uszkodzenie otworu potrafi zmienić przepływ gazu. Może to być zabrudzenie, nadpalenie, deformacja, odprysk, albo przesunięcie względem osi wiązki. Na prostych cięcie może być ok, a w narożniku zaczyna się kłopot.
6. Niepoprawne centrowanie wiązki względem dyszy
Wiązka musi przechodzić dokładnie przez środek otworu dyszy. Wtedy gaz rozchodzi się symetrycznie i szczelina jest dobrze oczyszczona. Jeśli nie, jedna strona wyjdzie lepiej, druga gorzej – żużel, nierówna krawędź, różnice jakości, szczególnie w narożnikach. Sprawdź centrowanie, jeśli problem jest wyraźny tylko po jednej stronie.
7. Źle ustawione ognisko
Pozycja ogniska decyduje o tym, jak energia lasera rozkłada się w materiale. Jeśli jest ustawiona nieprawidłowo, na prostych jeszcze wszystko wygląda dobrze, ale na narożniku, gdzie prędkość maleje, nagle automatycznie pogarsza się topienie materiału, powstaje żużel, szeroka szczelina, brzydsza powierzchnia. Sprawdź focus przy problemach z rogami.
8. Zbyt ostry narożnik
Im ostrzejszy róg, tym ciężej maszynie go wyciąć. Musi praktycznie zatrzymać się na jednej osi i zacząć ruch na drugiej. Laser przez dłuższy czas działa w jednym miejscu. Dobrym rozwiązaniem jest zastosowanie minimalnego promienia narożnika – jeśli konstrukcja na to pozwala. Nawet niewielki promień poprawia przejście przez róg i ogranicza żużel.
9. Za duże przyspieszenia i złe ustawienia osi
Nie sam proces laserowy, ale też sposób ruchu osi maszyny wpływa na efekt. Jeśli przyspieszenia są źle dobrane, są luzy, serwonapędy niewłaściwie pracują czy mechanika wymaga regulacji, rzeczywista prędkość różni się od tej z programu. To szczególnie ważne przy małych konturach i ostrych narożnikach. Sprawdź dynamikę pracy, jeśli mimo dobrych parametrów technologicznych dalej pojawia się żużel.
10. Grubość i rodzaj materiału
Każda blacha zachowuje się inaczej. Gatunek stali, grubość, powierzchnia, zgorzelina, powłoka, skład materiału – wszystko ma znaczenie. Dwa arkusze tej samej grubości mogą wymagać zupełnie innych parametrów. Jeśli żużel pojawia się tylko przy konkretnej partii materiału, nie zakładaj od razu, że maszyna jest winna.
Jak skutecznie znaleźć przyczynę żużlu?
Najlepiej iść krok po kroku. Jeśli proste odcinki wychodzą czysto, a żużel jest tylko w narożnikach, skup się przede wszystkim na relacji prędkości i mocy podczas zwalniania. Jeśli problem jest widoczny po jednej stronie, sprawdź dyszę i centrowanie wiązki. Jeśli jakość nagle się zmieniła, choć wcześniej program działał poprawnie, sprawdź stan dyszy, soczewki ochronnej, ciśnienie i jakość gazu, pozycję ogniska, wysokość dyszy.
Ważne: nie zmieniaj na raz kilku parametrów, bo potem nie będziesz wiedział, która zmiana naprawdę pomogła.
Nie każdy żużel to sygnał, żeby zwiększyć moc
To częsty błąd. Jak żużel pojawia się na spodzie, operator zwykle zakłada, że laser „nie docina” i dodaje moc. W narożnikach najczęściej sprawa wygląda dokładnie odwrotnie – maszyna zwalnia, więc materiał dostaje za dużo energii. Dodanie mocy pogorszy efekt. Patrz na cały proces: prędkość, moc, gaz, focus, dynamikę ruchu.
Od czego zacząć?
Jeśli żużel pojawia się tylko na narożnikach, zacznij od kilku prostych rzeczy:
– sprawdź stan dyszy,
– sprawdź centrowanie wiązki,
– skontroluj pozycję ogniska,
– sprawdź ciśnienie i jakość gazu,
– przeanalizuj prędkość w narożniku,
– sprawdź czy program redukuje moc podczas zwalniania,
– zrób próbę z lekko zmienioną mocą lub prędkością.
Potem dopiero szukaj bardziej złożonych problemów z mechaniką i napędami.
Podsumowanie
Żużel pojawiający się tylko na narożnikach wynika głównie z tego, że podczas zmiany kierunku głowica zwalnia, a warunki procesu przestają być takie jak na prostej. Zbyt dużo energii, niewłaściwa prędkość, źle ustawione parametry narożników, problemy z gazem, dyszą albo centrowaniem wiązki – wszystko to może sprawić, że stopiony materiał nie zostanie wydmuchany.
Porządny proces cięcia laserowego to nie tylko prędkość i moc. Szczególnie przy małych detalach i ostrych narożnikach, liczy się, jak cały układ ze sobą współpracuje.
Jeśli proste odcinki są idealne, a problem jest tylko w rogach – to cenna wskazówka. Zamiast szukać dużej awarii, najpierw zobacz, co się dzieje podczas zwolnienia i zmiany kierunku.
Dobre parametry cięcia to nie tylko estetyczna krawędź, ale też mniej gratowania, szybka obróbka i niższe koszty.
W Digima DC oferujemy wycinarki Fiber do różnych zastosowań – od cięcia zwykłych arkuszy, aż po seryjną, wymagającą obróbkę metalu. Dobór maszyny, odpowiedniego lasera i parametrów procesu pozwala uzyskać wysoką jakość cięcia nawet przy skomplikowanych konturach i narożnikach.