




- Strona główna
- Blog
- Cięcie laserem a cięcie plazmą — czym różnią się efekty i koszty pracy?
Cięcie laserem a cięcie plazmą — czym różnią się efekty i koszty pracy?
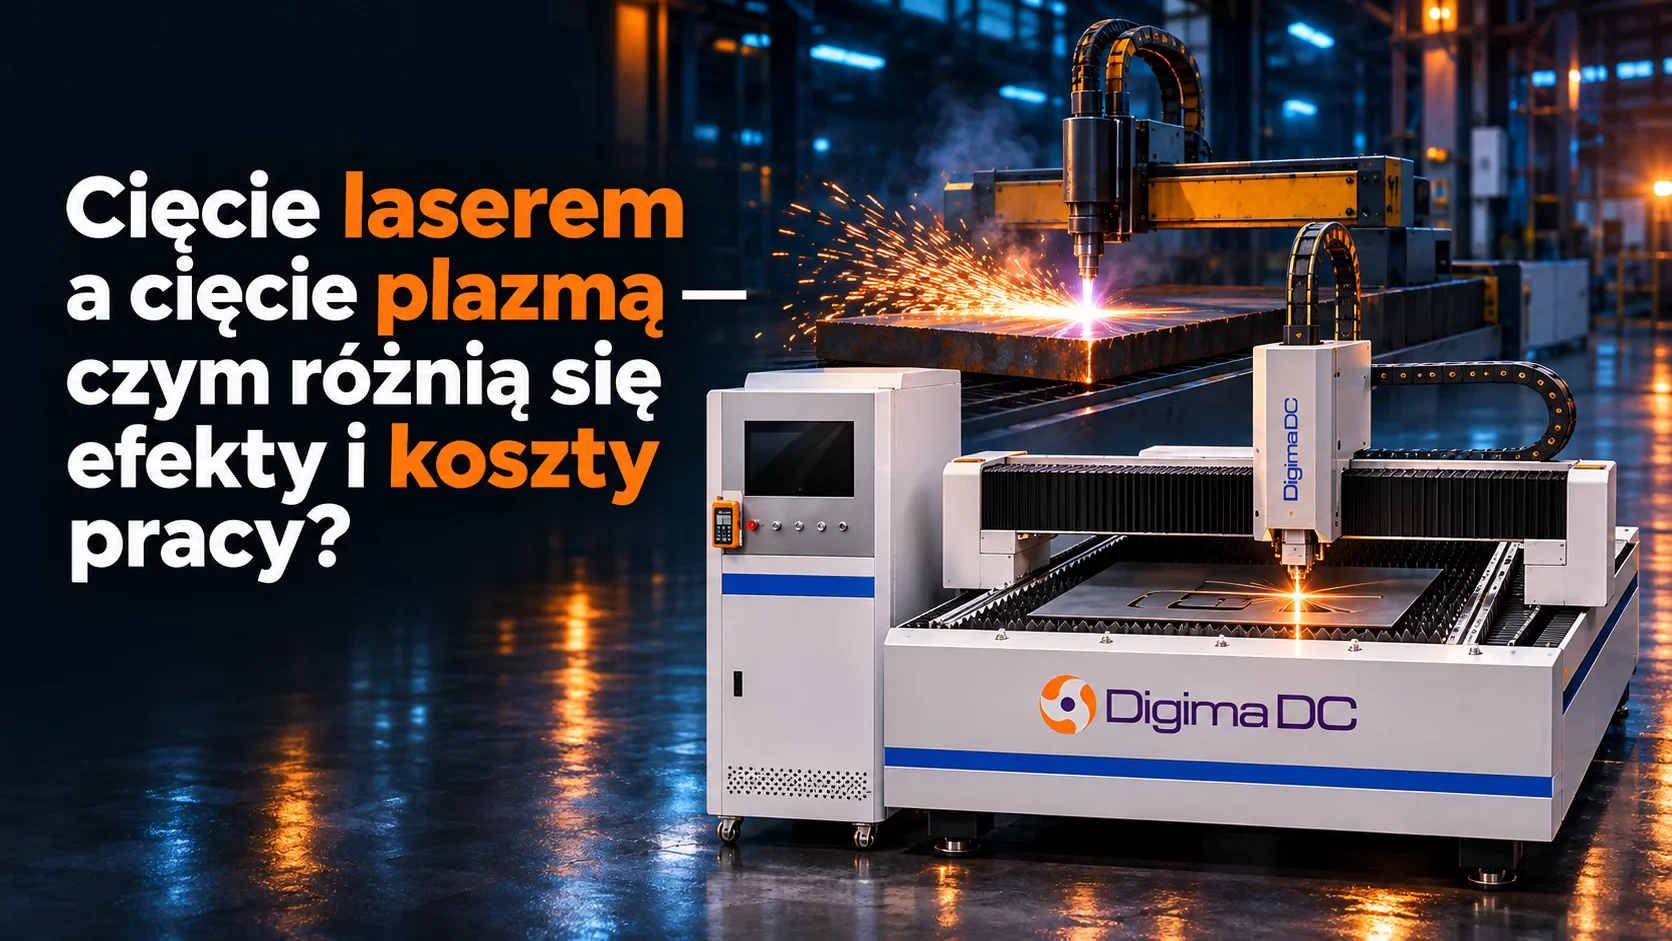
Obie technologie tną metal, ale energia dociera do materiału inaczej. Laser skupia światło na małym punkcie, plazma wykorzystuje łuk elektryczny i strumień zjonizowanego gazu. Z tego wynikają różnice w wyglądzie krawędzi, dokładności detalu, tempie pracy i cenie gotowego elementu.
Nie ma jednej technologii najlepszej do każdego zadania. Laser sprawdza się przy cienkich blachach, drobnych otworach i skomplikowanych konturach. Plazma bywa lepsza przy grubszych materiałach i prostszych kształtach, gdy liczy się wydajność i niższy koszt wejścia w technologię. Decydują materiały, grubości, wielkość produkcji i wymagania wobec detalu.
Jak działa cięcie laserowe?
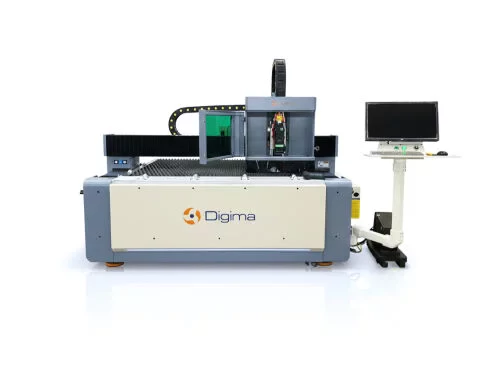
W maszynie laserowej wiązka światła skupia się na materiale. Wysoka temperatura topi lub odparowuje metal wzdłuż linii cięcia, a gaz techniczny usuwa go ze szczeliny. W laserach światłowodowych (fiber) energia trafia do głowicy światłowodem.
Skupienie energii na małym obszarze daje wąską szczelinę i pozwala prowadzić głowicę po ciasnych łukach. Przy dobrze dobranych parametrach krawędź wychodzi równa, a drobne otwory można wyciąć bez wiercenia. Rezultat zależy od mocy urządzenia, gatunku i grubości materiału, gazu oraz ustawień procesu.
Jak działa cięcie plazmowe?
Łuk elektryczny wytwarza bardzo gorący strumień plazmy. Strumień topi metal, a gaz wypycha stopiony materiał ze szczeliny. Proces wymaga przewodzenia prądu, dlatego plazmą tnie się metale przewodzące: stal, stal nierdzewną, aluminium.
Po plazmę sięga się chętnie przy grubszych blachach i płytach, zwłaszcza gdy detal nie potrzebuje bardzo drobnych otworów ani wykończenia w jakości precyzyjnego cięcia laserowego. W nowoczesnych systemach CNC palnikiem steruje się dokładnie, ale krawędź nadal zależy od stanu materiałów eksploatacyjnych, ustawienia palnika, prędkości i parametrów źródła.
Krawędź po cięciu
Różnice są najbardziej widoczne po zakończeniu cięcia. Laser zostawia węższą szczelinę i dokładniejszy kontur. Krawędź jest równa, a przy dobranych parametrach wymaga mniej szlifowania. Ma to znaczenie przy małych otworach, wąskich szczelinach, dużej liczbie narożników i przy detalach, które później trafiają do składania.
Plazma może zostawić szerszą szczelinę, większe ukosowanie krawędzi albo żużel, czyli zastygłe resztki stopionego metalu. Skala zależy od grubości i gatunku materiału, ustawień i stanu palnika. Czasem wystarczy usunąć żużel, czasem potrzebne jest szlifowanie lub dodatkowa obróbka krawędzi.
Znaczenie ma też strefa wpływu ciepła. Obie technologie grzeją materiał, laser na mniejszym obszarze. Przy cienkich blachach i drobnych detalach ogranicza to odkształcenia. W plazmie ciepło rozchodzi się szerzej, co widać przy cienkim materiale i przy wielu wąskich elementach blisko siebie.
Dokładność i małe otwory
Przy drobnych otworach, wąskich szczelinach i gęsto rozłożonych konturach laser daje więcej swobody. Węższa szczelina ułatwia wycinanie szczegółów, a dokładne otwory ograniczają potrzebę dalszej obróbki. Według TRUMPF plazma ma ograniczenia procesowe przy małych otworach, zwłaszcza w stali nierdzewnej i aluminium.
Plazma sprawdza się tam, gdzie liczą się funkcja i tempo, a nie drobny detal: większe elementy konstrukcyjne, wsporniki, płyty montażowe, części przeznaczone do spawania albo dalszej obróbki.
Która technologia tnie szybciej?
Odpowiedź zależy od materiału, grubości i kształtu detalu. Laser bywa bardzo szybki na cienkiej blasze i przy skomplikowanych konturach; jego wydajność zależy od mocy źródła, gazu tnącego i liczby przebić. Przy grubszym materiale plazma może być wydajna i ekonomiczna, zwłaszcza przy prostych kształtach.
Prędkość głowicy nie mówi jednak, ile trwa gotowy element. Dochodzi załadunek, ustawienie arkusza, przebijanie, sortowanie detali, usuwanie żużlu i szlifowanie. Jeśli jedna technologia tnie szybciej, ale wymaga dłuższego wykańczania, przewaga znika na dalszych etapach.
Koszty pracy
Łatwo zatrzymać się na cenie maszyny albo koszcie godziny pracy. Do decyzji to za mało. Warto policzyć **koszt gotowego detalu**, od przygotowania materiału do elementu gotowego do montażu lub spawania. Wchodzą w niego:
- cena i finansowanie maszyny ,energia i gazy techniczne,
- materiały eksploatacyjne i serwis , prędkość cięcia i czas przebijania,
- materiał tracony w szczelinie , czas operatora i przezbrojenia,
- szlifowanie, gratowanie, wiercenie i inne prace po cięciu,
- odpady z niedokładności albo błędów procesu.
Laser zwykle kosztuje więcej na starcie, a jego eksploatacja bywa droższa przy niektórych konfiguracjach gazu i materiału. Za to skraca obróbkę po cięciu i opłaca się tam, gdzie liczą się precyzja, powtarzalność i duża liczba detali. Plazma ma niższy próg inwestycji, a przy grubych metalach często daje niższy koszt cięcia na metr. Ten rachunek zmienia się z grubością, gatunkiem materiału, parametrami maszyn i wymaganym wykończeniem.
Kiedy tańsze cięcie nie daje tańszej części
Weźmy detal z blachy z wieloma otworami montażowymi. Plazma szybko wycina zewnętrzny kształt, ale jeśli otwory trzeba rozwiercać, a krawędzie szlifować, rośnie czas operatora. Laser zrobi detal dokładniej i część tych operacji odpada.
Przy prostym elemencie konstrukcyjnym z grubszej płyty, bez małych otworów i bez wyśrubowanych wymagań co do krawędzi, plazma bywa opłacalniejsza. Płacenie za najwyższą precyzję laserową nie zwróci się w takim detalu. Dlatego przy porównywaniu ofert warto poprosić o wycenę kilku typowych detali na obu technologiach i zestawić koszt oraz czas części gotowej do następnego etapu, a nie samą stawkę za pracę maszyny.
Laser czy plazma: jak wybrać
Laser warto rozważyć, gdy:
- tniesz cienkie i średniej grubości blachy,
- detale mają złożone kontury, małe otwory lub wąskie szczeliny,
- ważna jest powtarzalność i estetyczna krawędź,
- chcesz ograniczyć ręczne wykańczanie po cięciu,
- produkujesz dużo różnych elementów wymagających elastycznego programowania.
Plazma może być dobrym wyborem, gdy:
- często tniesz grubsze elementy ze stali lub innych metali przewodzących,
- dominują większe, mniej skomplikowane kształty,
- liczy się niższy koszt zakupu systemu,
- dodatkowa obróbka krawędzi jest akceptowalna lub wpisana w proces.
To wskazówki, nie sztywne granice grubości. Zakres pracy zależy od urządzenia, źródła, materiału, jakości cięcia i oczekiwań wobec detalu. Warto porównać technologie na własnych rysunkach i materiałach, zanim zapadnie decyzja inwestycyjna.
Podsumowanie
Laser odpowiada na potrzebę precyzji:
węższa szczelina, lepsze warunki do skomplikowanych konturów. Plazma jest tańsza na starcie i sprawdza się przy grubszych metalach oraz prostszych detalach. Porównanie warto oprzeć na koszcie gotowej części, z czasem cięcia, materiałami eksploatacyjnymi, jakością krawędzi i obróbką po cięciu.
Jeśli planujesz zakup maszyny do cięcia blachy, przygotuj kilka typowych rysunków, wypisz najczęściej obrabiane materiały i ich grubości, a potem zestaw wymagania produkcji z możliwościami urządzeń. Zespół Digima DC pomoże dobrać rozwiązanie do planowanego zakresu pracy.