




- Page d'accueil
- Blog
- Plexi, PMMA, PETG i PE — które z tych tworzyw sprawdzą się przy polerowaniu?
Plexi, PMMA, PETG i PE — które z tych tworzyw sprawdzą się przy polerowaniu?
Jeden drobny detal – idealnie przezroczysta krawędź plexi – zmienia odbiór całego produktu. Nawet gdy wykonanie jest staranne, surowa, matowa krawędź w szyldzie, ekspozytorze czy osłonie od razu rzuca się w oczy. Polerka do tworzyw pozwala uzyskać czyste, gładkie wykończenie, ale końcowy efekt zależy od materiału, jakości cięcia i ustawień maszyny.
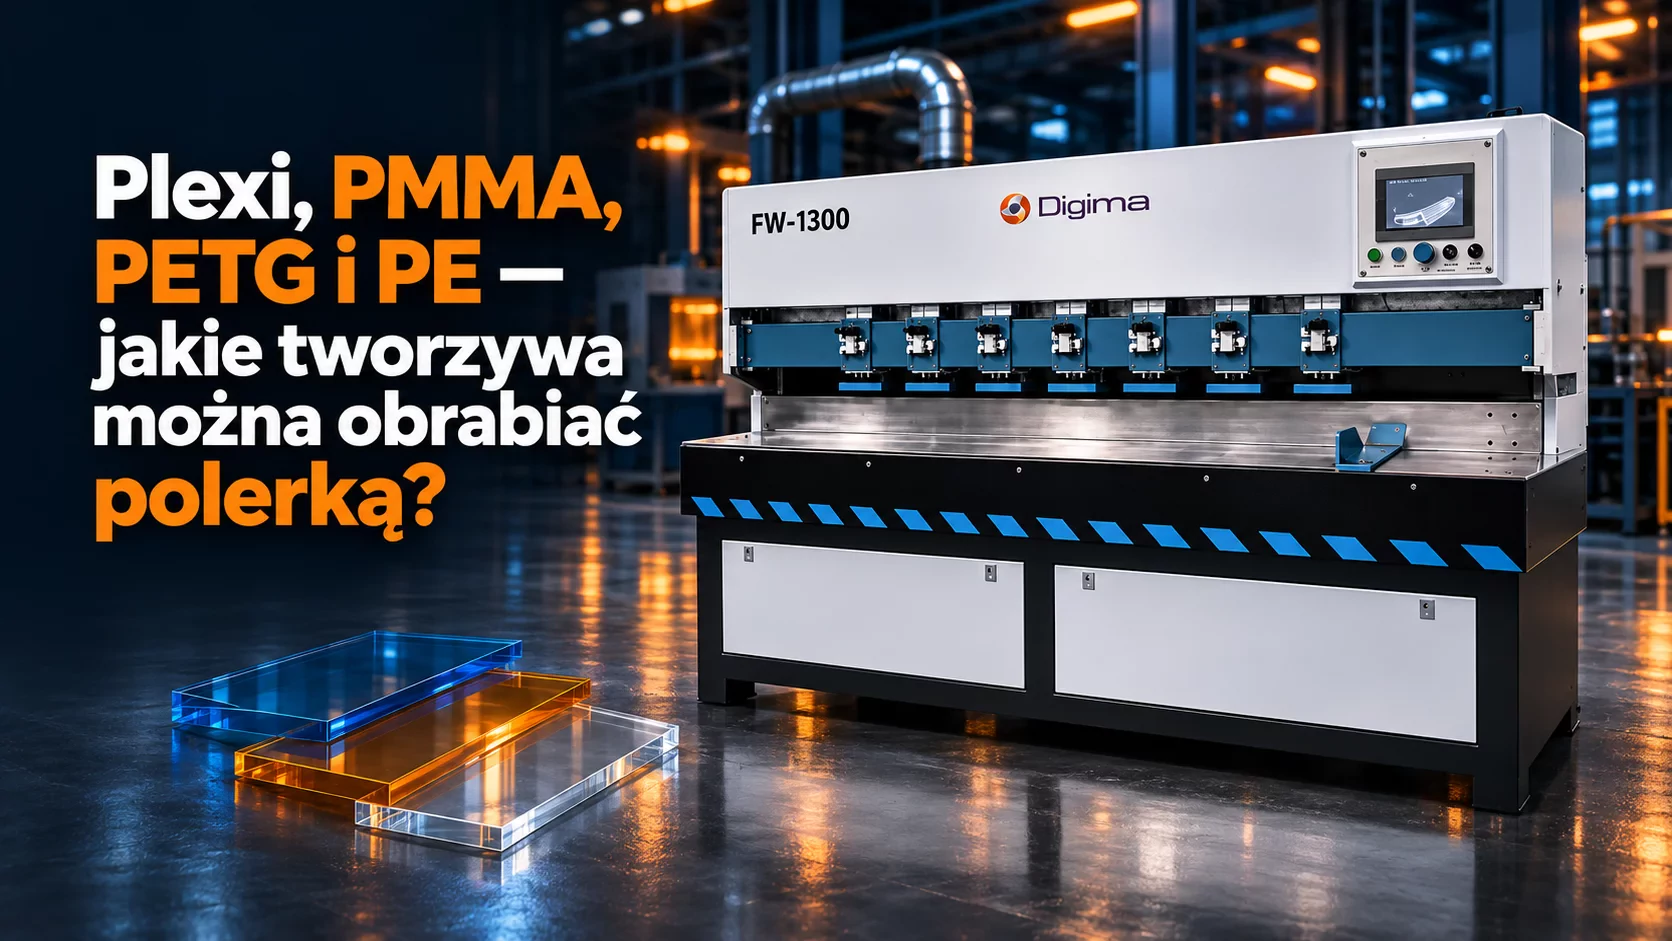
Polerki Digima z serii FW są zaprojektowane do obróbki krawędzi akrylu, plexi, PMMA, PETG i PE. Korzystają z narzędzi PCD i monokrystalicznych, a poszczególne modele różnią się długością roboczą. Zanim jednak zabierzesz się za polerowanie, pamiętaj — różne tworzywa nie zachowują się identycznie i nie każda krawędź nabierze po polerowaniu szklanego blasku.
Plexi, PMMA i akryl — trzy nazwy, jeden materiał
Plexi to po prostu płyta akrylowa. PMMA, czyli polimetakrylan metylu, to pełna nazwa tworzywa, z którego jest zrobiona. Więc jeśli w opisie widzisz „akryl”, „plexi” czy „PMMA”, chodzi o ten sam materiał.
Akryl ceni się za estetykę, przejrzystość i szerokie zastosowanie w reklamie i dekoracjach. Po cięciu krawędź bywa matowa, zarysowana albo nierówna – ale po dobrym wypolerowaniu wraca jej połysk i przezroczystość.
Na plexi najlepiej widać przeskok między surowym cięciem a precyzyjnym, finalnym wykończeniem. Gładka krawędź poprawia wygląd liter przestrzennych, kasetonów, ekspozytorów czy lamp. W elementach prowadzących światło sama jakość krawędzi ma wpływ na wygląd produktu.
Nie wszystko da się jednak wypolerować. Głębokie rysy, wyszczerbienia czy spore nierówności trzeba najpierw zeszlifować lub wyrównać. Im lepsza krawędź po cięciu czy frezowaniu, tym mniej pracy przy polerowaniu. Producent akrylu zawsze podkreśla, że liczy się jakość cięcia i unikanie przegrzewania tworzywa.
PETG — podobny z wyglądu, inny w obróbce
PETG często trafia do obudów, osłon i reklamowych detali. Bywa przezroczysty lub półprzezroczysty, dlatego stosuje się go, gdzie widać detal i liczy się odporność na uderzenia.
PETG i PMMA potrafią wyglądać bardzo podobnie. Ale w obróbce nie zachowują się tak samo. Inaczej reagują na nacisk i temperaturę. Jeśli narzędzia czy parametry będą niedopasowane, możesz popsuć krawędź zamiast ją poprawić. Zawsze rób próbę na skrawku i sprawdź zalecenia dla konkretnego materiału.
Przede wszystkim upewnij się, że:
- krawędź po cięciu nie ma poważnych zadziorów;
- detal jest stabilnie podparty;
- wybrałeś odpowiednie narzędzie i ustawienia;
- efekt polerowania spełnia oczekiwania pod względem połysku i przejrzystości.
Przy większej produkcji warto testować na materiale z tej samej partii, bo płyty różnią się składem i właściwościami nawet jeśli wyglądają identycznie.
PE — tworzywo techniczne, inne zasady
PE, czyli polietylen, znajdziesz w różnych technicznych zastosowaniach — od wersji PE 300 po PE 1000. W przeciwieństwie do przejrzystego akrylu, PE prawie zawsze jest nieprzezroczysty i tutaj chodzi o równe, czyste wykończenie, a nie szklany połysk.
PE łatwo się wygina pod naciskiem, więc element powinien być pewnie podparty, a narzędzie ostre i odpowiednio dobrane do danego gatunku. Przy obróbce ważna jest też stabilność detalu i chłodzenie, żeby nie przegrzać materiału.
Najlepiej od razu ustalić odmianę PE i oczekiwany efekt, bo sama nazwa „polietylen” to za mało do ustawienia parametrów.
Dlaczego tak ważne jest dobre cięcie?
Polerka nie naprawi wszystkiego. Jeżeli krawędź jest poszarpana, z głębokimi śladami po pile, nie usuniesz wszystkiego jednym przejściem. Zamiast wykańczać, zedrzesz za dużo materiału.
Przed polerowaniem:
1. Sprawdź krawędź – czasem wystarczy lekko wyrównać albo usunąć zadzior.
2. Oczyść powierzchnię z pyłu i opiłków.
3. Dobrze podeprzyj detal, żeby się nie przesuwał.
4. Dobierz parametry do konkretnego tworzywa – nie zawsze te do PMMA sprawdzą się przy PETG czy PE.
5. Zrób próbę na odpadzie, zwłaszcza przy nowym materiale.
6. Oceń efekt przed całą serią – liczy się nie tylko gładkość, ale też powtarzalność wykończenia.
W przypadku akrylu przegrzanie podczas pracy pogarsza wygląd powierzchni. Nie tylko maszyna, ale i stan cięcia, sposób prowadzenia detalu i odpowiednie ustawienia mają tu kluczowe znaczenie.
Jak dobrać maszynę do rozmiaru elementów?
Zacznij od najdłuższych krawędzi, które najczęściej obrabiasz. Zbyt krótka maszyna ograniczy pracę przy większych płytach, większa zapewni elastyczność – szczególnie przy długich szyldach, ekspozytorach czy panelach.
W Digima masz do wyboru modele FW-1300, FW-1600, FW-2500 i FW-3000. Przykładowo, FW-1300 obrabia krawędzie do 1300 mm i ma zakres polerowania 0–60°, dla grubości detali do 100 mm. Z kolei FW-3000 daje aż 3000 mm długości roboczej, więc można pracować nawet z największymi płytami i szyldami – oczywiście pod warunkiem odpowiedniego podparcia detalu. Sprawdź zawsze szczegółowe dane dla konkretnego modelu i zaplanowanego procesu.
Przy wyborze polerki oceń:
- rodzaj i grubość tworzywa;
- maksymalną długość krawędzi;
- czy potrzebujesz szlifowania pod kątem;
- jakość cięcia przed polerowaniem;
- oczekiwany efekt końcowy;
- wielkość produkcji i powtarzalność wykończenia.
Czy każde tworzywo po polerowaniu będzie przezroczyste?
Nie. Efekt przejrzystości i połysku jest kluczowy w bezbarwnym PMMA i plexi. PETG także występuje w wersjach transparentnych, ale efekt polerowania zawsze warto sprawdzić na próbce. Za to PE jest nieprzezroczysty, więc tutaj liczy się wyłącznie równość i czystość krawędzi.
Nie zakładaj też, że jedno przejście przez polerkę zlikwiduje wszystkie rysy. Końcowy efekt zależy nie tylko od ustawień maszyny, ale też od stanu krawędzi przed obróbką, rodzaju materiału i narzędzi.
Podsumowując
Polerki sprawdzają się przy różnych tworzywach, ale dobierz ustawienia pod konkretny materiał. Przy plexi i PMMA celuj w gładkość, połysk i przezroczystość. PETG wymaga prób i regulacji. PE – tu chodzi głównie o funkcjonalność i czystość wykończenia.
Przed wyborem polerki przygotuj informację o gatunku i grubości materiału, długości krawędzi i oczekiwanym efekcie. Dzięki temu łatwiej znajdziesz właściwy model do swojej produkcji i unikniesz rozczarowania po zakupie.